Формы для изготовления электродов 2026: купить у производителя — заводы
2026-07-30
- Формы для изготовления электродов: критерии выбора в 2026 году
- Технические требования к формам для graphite и угольных электродов
- Типология форм: вертикальное vs горизонтальное прессование
- Производственный процесс: от чертежа до готовой формы
- Экономика закупки: почему прямой производитель выгоднее посредника
- Распространенные ошибки при эксплуатации и обслуживании форм
- Стандарты и сертификация: на что обращать внимание
- Как выбрать надежного производителя форм в 2026 году
- Часто задаваемые вопросы
- Заключение: инвестиция в качество инструмента
Формы для изготовления электродов: критерии выбора в 2026 году
Рынок промышленного оборудования в 2026 году требует от производителей сварочных материалов и компонентов для дуговых печей беспрецедентной точности. Формы для изготовления электродов перестали быть просто расходным материалом литейного цеха; они стали ключевым фактором, определяющим плотность, однородность и электропроводность конечного продукта. Ошибка в геометрии пресс-формы на уровне 0,1 мм может привести к браку всей партии графитовых или угольных стержней, что в масштабах крупного металлургического комбината означает миллионные убытки.
В нашей практике работы с заводами-изготовителями мы неоднократно сталкивались с ситуацией, когда закупка дешевых форм из низкокачественной стали приводила к быстрому износу матриц и пуансонов. Результатом становилась нестабильная геометрия электродов, вызывающая дуговые разряды и повреждение футеровки печей. В этой статье мы разберем технические нюансы, которые отличают профессиональные инструментальные решения от кустарных аналогов, и объясним, почему прямое сотрудничество с производителем форм является единственной стратегией, обеспечивающей рентабельность в долгосрочной перспективе.
Мы не будем использовать общие маркетинговые фразы. Вместо этого мы опираемся на данные испытаний, стандарты ГОСТ и ISO, а также на реальный опыт внедрения пресс-форм на производственных линиях в России, СНГ и странах ближнего зарубежья. Если вы планируете обновить парк оборудования или запустить новую линию по производству электродов, эта информация сэкономит вам время и бюджет.
Технические требования к формам для graphite и угольных электродов
Процесс изготовления электродов — это сочетание высокого давления, экстремальных температур и агрессивной химической среды. Форма должна выдерживать циклические нагрузки без потери геометрической точности. Рассмотрим ключевые параметры, которые необходимо проверять при заказе.
Материал пресс-формы: выбор между скоростью и долговечностью
Основной материал для изготовления форм — инструментальная сталь. Однако марки стали имеют решающее значение. В 2026 году наиболее востребованными остаются стали группы hot-work (для горячей обработки), такие как аналоги H13 (российский аналог 4Х5МФС или 4Х5В2ФС). Эти сплавы обладают высокой термостойкостью и устойчивостью к термическим трещинам.
Для форм, работающих в условиях сверхвысокого давления (при производстве высокоплотных графитовых электродов), часто применяют прецизионные сплавы с добавлением вольфрама и молибдена. Важно понимать: использование обычной конструкционной стали (например, Ст45) недопустимо. Мы видели случаи, когда такие формы деформировались уже после 500 циклов прессования, тогда как качественные инструментальные стали выдерживают более 50 000 циклов.
Почему это важно для вас: Срок службы формы напрямую влияет на амортизационные расходы. Дешевая форма требует замены каждые 2-3 месяца, что останавливает производство. Качественная форма работает 2-3 года. Разница в цене окупается за первый квартал эксплуатации.
Точность обработки и шероховатость поверхности
Внутренняя поверхность матрицы (гильзы) должна иметь зеркальную полировку. Шероховатость поверхности не должна превышать Ra 0,4 мкм. Любые микроцарапины или неровности становятся центрами адгезии шихты (смеси кокса и связующего). Это приводит к тому, что готовый электрод прилипает к стенкам формы, и его извлечение требует чрезмерных усилий, что часто заканчивается разрушением самого электрода.
Современные технологии позволяют применять лазерную текстурировку внутренних поверхностей для улучшения съема изделия, но этот метод требует тщательного расчета угла конусности. Стандартная конусность для форм электродов составляет от 1:100 до 1:200, в зависимости от длины изделия и типа пресса.
Термическая стабильность и охлаждение
При прессовании выделяется значительное количество тепла. Если форма не имеет эффективной системы охлаждения или теплоотвода, происходит локальный перегрев стали. Это ведет к изменению структуры металла (отпуску) и потере твердости. В продвинутых моделях форм предусмотрены каналы для циркуляции охлаждающей жидкости или воздуха. Отсутствие таких каналов допустимо только для мелких партий и низких скоростей прессования.
Действие: Запросите у поставщика сертификат термообработки стали и протокол измерений шероховатости внутренней поверхности перед оплатой заказа.
Типология форм: вертикальное vs горизонтальное прессование
Выбор конструкции формы диктуется типом пресса, который используется на вашем предприятии. Несоответствие формы типу пресса — самая частая причина простоев.
Формы для вертикальных гидравлических прессов
Вертикальное прессование традиционно используется для изготовления крупных диаметров электродов (от 300 мм и выше). Конструкция такой формы включает массивную нижнюю плиту, съемную гильзу (матрицу) и верхний пуансон. Ключевая особенность — необходимость точной центровки пуансона относительно гильзы. Перекос даже на 0,5 мм приводит к неравномерной плотности электрода: одна сторона будет рыхлой, другая — переуплотненной.
В нашей практике был случай, когда клиент жаловался на постоянный брак продукции. Выяснилось, что направляющие втулки на их прессе изношены, а форма не имела компенсирующих элементов. После замены формы на модель с усиленными направляющими колонками процент брака снизился с 12% до 0,8%.
Формы для горизонтальных экструдеров
Горизонтальное прессование (экструзия) применяется для массового производства электродов малого и среднего диаметра. Здесь форма представляет собой фильеру (мундштук) и внутреннюю оправку (для трубчатых электродов) или сплошной канал. Основная нагрузка приходится на истирание. Материал шихты движется с высокой скоростью, создавая абразивный эффект.
Для таких форм критически важна твердость поверхностного слоя. Часто применяется азотирование или нанесение карбид-вольфрамовых напылений на входную часть фильеры. Срок службы экструзионных форм обычно ниже, чем у пресс-форм для вертикальных прессов, поэтому наличие быстрого механизма замены фильеры является обязательным требованием к конструкции.
| Параметр | Вертикальное прессование | Горизонтальная экструзия |
|---|---|---|
| Типичный диаметр электрода | 300 мм – 1200 мм | 50 мм – 600 мм |
| Основной вид износа | Усталость металла, термические трещины | Абразивный износ, эрозия |
| Требования к точности | Высокая соосность пуансона и матрицы | Идеальная геометрия профиля канала |
| Скорость производства | Низкая (цикличный процесс) | Высокая (непрерывный процесс) |
| Стоимость обслуживания | Средняя | Высокая (частая замена фильер) |
Действие: Определите тип вашего пресса и уточните у инженера производителя форм, предусмотрена ли в конструкции компенсация износа направляющих.
Производственный процесс: от чертежа до готовой формы
Покупка формы у производителя — это не транзакция «деньги-товар», а инженерный проект. Понимание этапов создания поможет вам контролировать качество.
- Анализ технической документации. Инженеры завода изучают чертежи вашего электрода. На этом этапе выявляются потенциальные проблемы: слишком тонкие стенки, сложные переходы диаметров, которые трудно заполнить шихтой. Хороший производитель сразу предложит корректировки геометрии формы для улучшения текучести материала.
- 3D-моделирование и симуляция. Перед изготовлением создается цифровая двойник формы. Проводится конечно-элементный анализ (FEA) для прогнозирования зон максимального напряжения. Это позволяет усилить критические узлы еще на стадии проектирования, избегая поломок в будущем.
- Заготовка и черновая обработка. Выбирается сертифицированный слиток стали. Проводится ковка и предварительная механическая обработка. Важно: сталь должна пройти ультразвуковой контроль на наличие внутренних дефектов (раковин, трещин).
- Термообработка. Самый ответственный этап. Сталь закаливается и отпускается до достижения требуемой твердости (обычно 48-52 HRC для рабочих поверхностей). Нарушение режима нагрева на 10-20 градусов может сделать сталь хрупкой или слишком мягкой.
- Чистовая обработка (EDM и шлифовка). Электроэрозионная обработка (EDM) позволяет создать сложную геометрию с высокой точностью. Затем следует шлифовка и полировка внутренних поверхностей до зеркального блеска.
- Сборка и испытания. Форма собирается, проверяется ход подвижных частей. Проводятся пробные отливки (или прессование тестовой партии). Измеряются геометрические параметры полученных образцов.
Обратите внимание: если поставщик пропускает этап симуляции или не предоставляет отчет об ультразвуковом контроле стали, это красный флаг. Экономия на контроле качества на этапе производства формы приведет к катастрофическим затратам на этапе эксплуатации.
Действие: Требуйте предоставления промежуточных отчетов, особенно протоколов термообработки и замеров твердости, перед отгрузкой.
Экономика закупки: почему прямой производитель выгоднее посредника
В 2026 году цепочки поставок оптимизируются. Покупка форм для изготовления электродов через торговых посредников или дилеров увеличивает стоимость на 20-40%, не добавляя никакой технической ценности. Более того, посредник не несет ответственности за техническое соответствие изделия.
Прямая коммуникация с инженерами
Работая напрямую с заводом-изготовителем, вы получаете доступ к конструкторскому бюро. Вы можете обсудить модификацию стандартной формы под ваши специфические нужды. Например, изменить угол выхода шихты или добавить дополнительные отверстия для крепления. Посредник лишь передает заказ «как есть», без возможности глубокой технической адаптации.
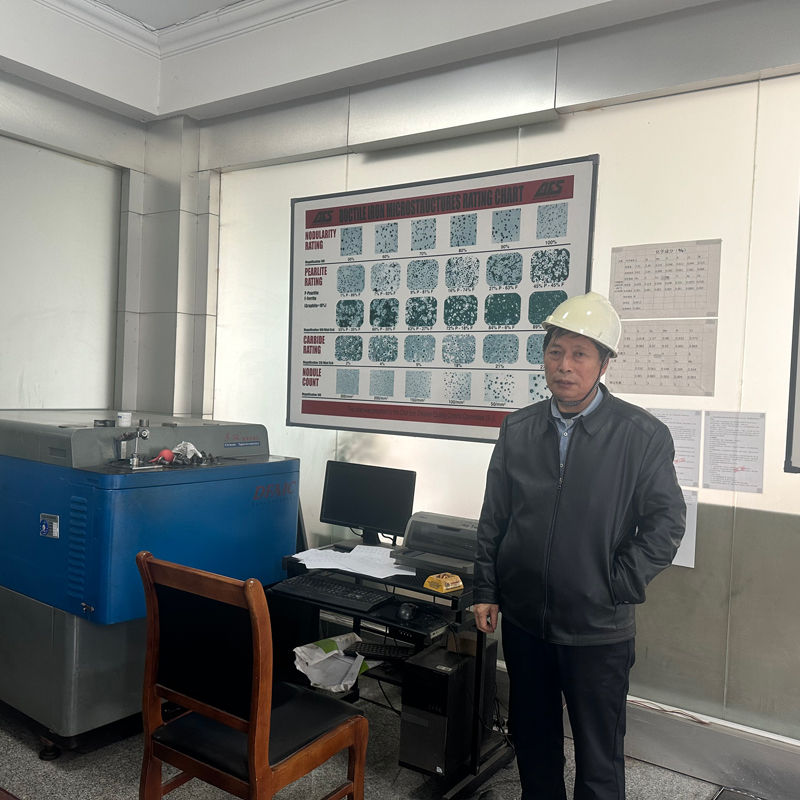
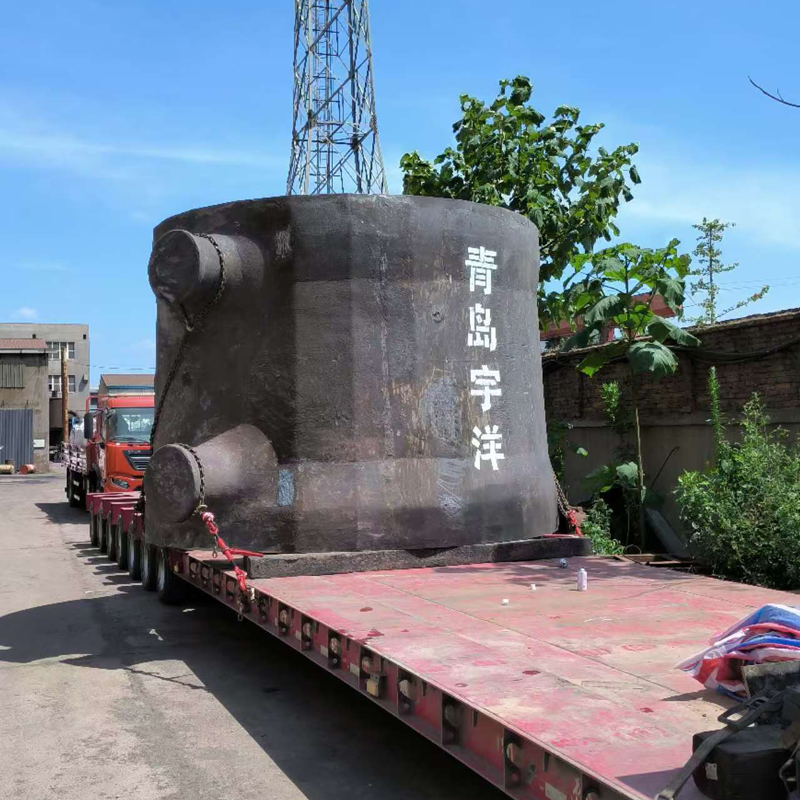
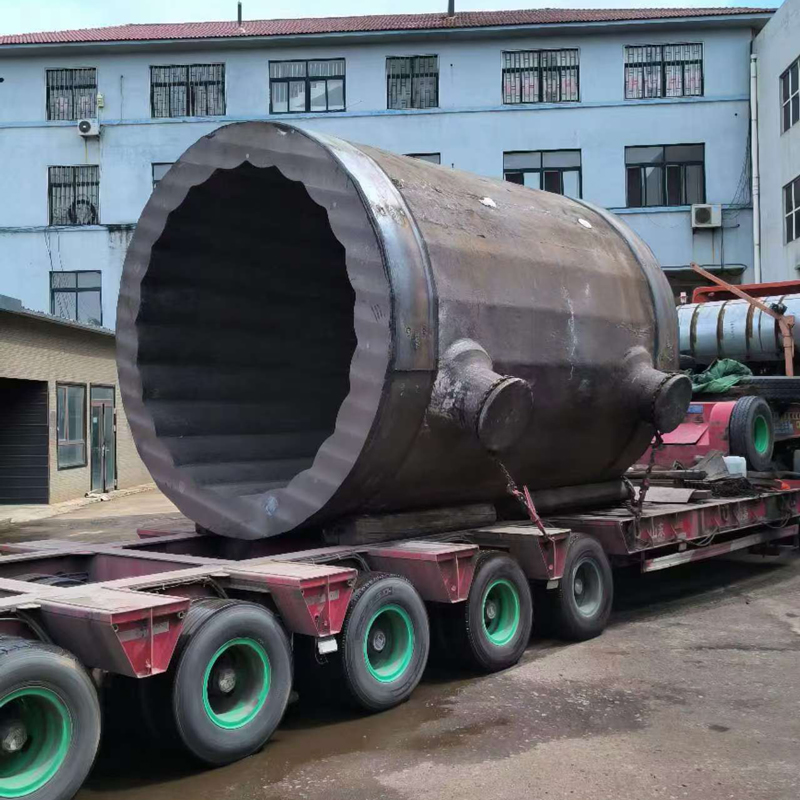
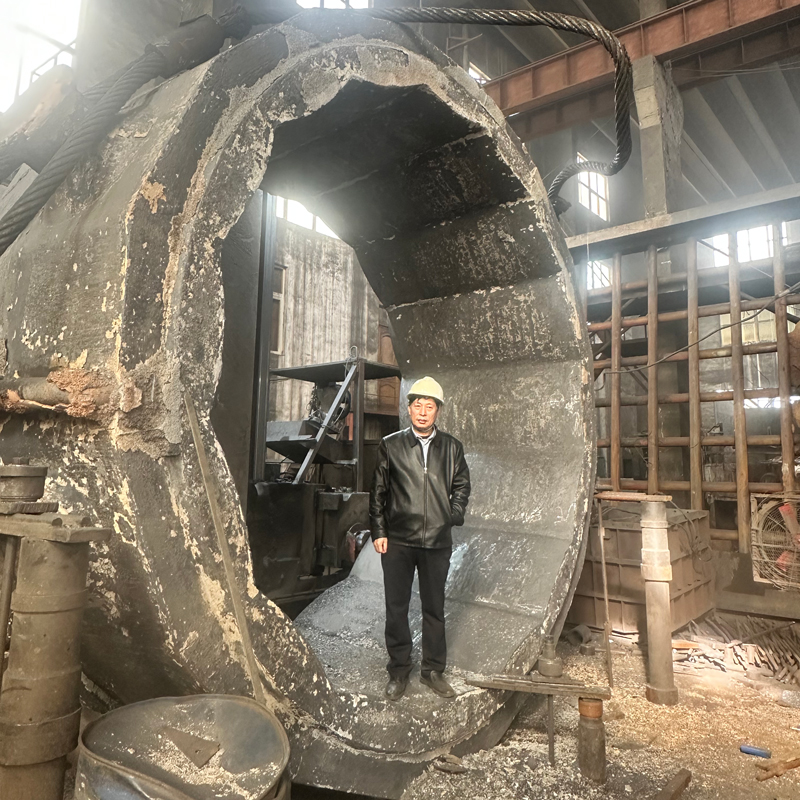
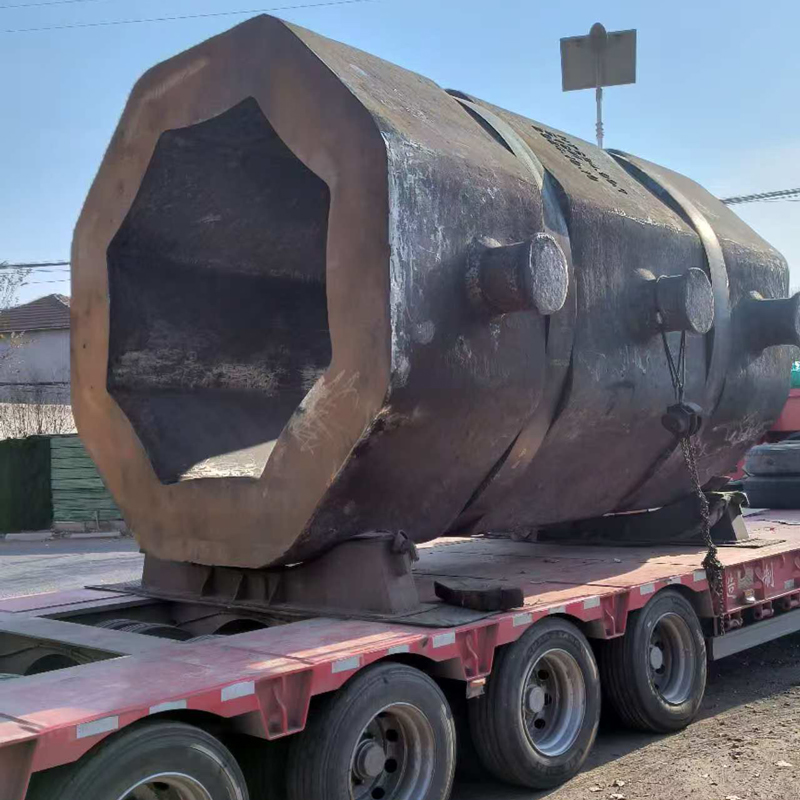
Ярким примером такого подхода является ООО «Циндао Юйян Механическое Литье» (также известное как Циндаоский станкостроительный завод № 3). Расположенное в стратегически важном логистическом узле города Циндао, всего в 8 км от международного аэропорта Лютин и рядом с автомагистралью G20, предприятие обеспечивает оперативные международные поставки. Основанная в 1985 году компания накопила колоссальный опыт: штат из более чем 280 сотрудников, включая квалифицированных инженеров, реализует полный цикл производства — от проектирования с использованием CAD/CAM-технологий до литья деталей массой до 220 тонн и финишной механической обработки на станках с ЧПУ.
Подобные производители, обладающие собственным полным циклом и сертификацией по стандартам IATF 16949:2016 и ISO 9001:2015, демонстрируют, как важен контроль на каждом этапе. Возможность изготавливать сложные литые изделия из стали, чугуна и цветных сплавов строго по требованиям заказчика позволяет адаптировать формы под специфические условия прессования, чего невозможно достичь при работе через посредников.
Гарантия и постпродажное обслуживание
Завод-производитель заинтересован в долгосрочном сотрудничестве. Если форма выходит из строя преждевременно, завод проводит расследование причин: был ли нарушен режим прессования, была ли ошибка в проекте или дефект материала. Посредник в такой ситуации обычно ссылается на «неправильную эксплуатацию» и отказывает в гарантии, так как не имеет компетенций для анализа.
Логистика и сроки
Прямой контракт позволяет контролировать график производства. Вы знаете, на каком этапе находится ваша форма. В случае задержки сырья, завод предупредит вас заранее. Посредник часто скрывает проблемы до последнего момента, чтобы не потерять комиссию.
Мы рекомендуем запрашивать у производителя информацию о наличии сертификата ISO 9001:2015. Это международный стандарт системы менеджмента качества, который гарантирует, что процессы на заводе стандартизированы и контролируемы. Для рынка РФ и СНГ также важно наличие соответствия стандартам ГОСТ Р ИСО 9001.
Действие: Запросите коммерческое предложение напрямую у трех разных заводов-производителей, сравнив не только цену, но и условия технического сопровождения.
Распространенные ошибки при эксплуатации и обслуживании форм
Даже самая дорогая и качественная форма может выйти из строя за несколько недель, если нарушаются правила эксплуатации. Мы собрали статистику отказов за последние 5 лет и выделили три главные причины преждевременного износа.
Отсутствие предварительного нагрева
Холодная форма при контакте с горячей шихтой или при резком приложении высокого давления испытывает термический шок. Это приводит к микротрещинам на поверхности, которые быстро разрастаются. Правило: форма должна быть нагрета до рабочей температуры (обычно 150-250°C, в зависимости от материала) перед началом работы. Используйте индукционные нагреватели или термошкафы.
Неправильная смазка
Использование неподходящих смазочных материалов — бич производства. Обычные машинные масла выгорают при высоких температурах, образуя нагар, который забивает микропоры стали и ухудшает теплоотвод. Необходимо использовать специализированные термостойкие смазки на графитовой или керамической основе. Нанесение смазки должно быть равномерным и дозированным. Избыток смазки так же вреден, как и недостаток.
Механические повреждения при транспортировке и хранении
Рабочие поверхности форм (полированные зеркала) крайне уязвимы. Хранение форм «навалом» или без защитных чехлов приводит к появлению царапин и вмятин. Перед установкой на пресс форму необходимо тщательно осмотреть и очистить консервационную смазку. Использование металлических скребков для очистки запрещено — только мягкие материалы (медь, латунь, дерево) или специальные растворители.
Один из наших клиентов потерял партию из 20 новых форм из-за того, что складировал их во влажном неотапливаемом помещении. Коррозия разъела прецизионные поверхности, и восстановление стоило дороже, чем изготовление новых. Храните формы в сухом, отапливаемом помещении, смазанные консервационным составом.
Действие: Разработайте и внедрите инструкцию по обслуживанию форм для вашего персонала. Проведите обучающий семинас с операторами прессов.
Стандарты и сертификация: на что обращать внимание
При импорте или закупке промышленного оборудования в России и странах ЕАЭС необходимо учитывать требования технических регламентов. Хотя сами формы не всегда подлежат обязательной сертификации как конечный продукт, они являются частью технологического комплекса.
Ключевые стандарты:
- ГОСТ 15150-69: Определяет исполнение оборудования для различных климатических районов. Если вы эксплуатируете формы в условиях Крайнего Севера, материалы должны иметь соответствующую хладостойкость.
- ISO 9001:2015: Сертификация системы менеджмента качества производителя. Гарантирует стабильность процессов.
- EAC (Евразийское соответствие): Для некоторых видов прессового оборудования требуется декларация соответствия. Уточняйте у производителя, входит ли форма в комплект оборудования, подлежащего декларированию.
Наличие паспорта изделия на русском языке, содержащего технические характеристики, материалы изготовления и рекомендации по эксплуатации, является обязательным требованием для безопасной и легальной работы на предприятии.
Действие: Проверьте наличие полного комплекта технической документации на русском языке перед приемкой товара.
Как выбрать надежного производителя форм в 2026 году
Рынок насыщен предложениями, но не все заводы обладают необходимыми компетенциями. Вот чек-лист для проверки потенциального поставщика:
- Собственное производство полного цикла. Уточните, выполняет ли завод все операции самостоятельно (ковка, мехобработка, термообработка, EDM) или отдает часть заказов на субподряд. Полный цикл обеспечивает лучший контроль качества и сроков.
- Опыт в отрасли. Спросите референс-лист. Есть ли у них опыт изготовления форм именно для графитовых или угольных электродов? Опыт работы с другими видами пресс-форм (пластик, алюминий) не всегда применим из-за специфики абразивных свойств угольной шихты.
- Лабораторная база. Есть ли на заводе собственная лаборатория для контроля твердости, химического состава стали и геометрических параметров? Если нет, где они проводят эти анализы?
- Гибкость производства. Готовы ли они изготовить опытный образец или внести изменения в конструкцию по вашему запросу? Жесткие шаблонные решения часто не работают в индивидуальных проектах.
- Прозрачность ценообразования. Цена должна быть детализирована: стоимость материала, стоимость работ, стоимость термообработки, стоимость покрытия. Скрытые платежи — признак ненадежности.
Мы рекомендуем избегать поставщиков, которые предлагают цены значительно ниже рыночных. В инструментальном производстве низкая цена почти всегда достигается за счет использования некондиционной стали или сокращения этапов контроля качества.
Действие: Запланируйте видеоконференцию или личный визит на производство выбранного завода. Личный осмотр цехов скажет больше, чем любой буклет.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) у производителей форм?
Большинство заводов-изготовителей работают индивидуально. Минимальный заказ — 1 комплект форм (матрица + пуансон). Однако, при заказе единичного экземпляра цена будет выше из-за затрат на настройку оборудования. Оптимально заказывать комплект запасных частей (например, 2-3 матрицы и 1 пуансон) для обеспечения непрерывности производства. Средний MOQ для серийного производства стандартных форм может составлять от 5 шт., но индивидуальные проекты запускаются в работу и от 1 шт.
Каков средний срок изготовления формы?
Стандартный срок изготовления сложной пресс-формы для электрода составляет 4-6 недель. Этот срок включает проектирование, закупку стали, механическую обработку, термообработку и финишную полировку. Срочные заказы могут быть выполнены за 2-3 недели с наценкой 30-50%. Простые фильеры для экструдеров могут изготавливаться за 10-14 дней. Точный срок зависит от загруженности завода и сложности геометрии.
Можно ли ремонтировать изношенные формы?
Да, ремонт возможен, но экономически оправдан только для дорогостоящих крупногабаритных форм. Мелкие царапины полируются. Глубокие выбоины завариваются специальными присадками с последующей термообработкой и шлифовкой. Однако, после каждого ремонта геометрия может незначительно изменяться. Для мелких и средних форм чаще всего целесообразнее изготовление новой детали, чем ремонт, так как стоимость работ сопоставима с 60-70% стоимости новой формы.
Какие документы нужны для таможни при импорте форм?
Для импорта в РФ потребуются: контракт купли-продажи, инвойс, упаковочный лист, технический паспорт изделия (на русском языке), сертификат происхождения (форма А или общая), а также, при необходимости, декларация соответствия ТР ТС. Код ТН ВЭД для пресс-форм обычно относится к группе 8480. Рекомендуется предварительно классифицировать товар с помощью брокера, чтобы избежать задержек на таможне.
Влияет ли влажность шихты на износ формы?
Да, влажность шихты критически важна. Избыточная влага при нагреве превращается в пар, создавая высокое давление внутри поры электрода и на границе с формой. Это может привести к микровзрывам поверхности электрода и эрозии стенок формы. Кроме того, влажная шихта более липкая, что увеличивает усилие выталкивания и износ поверхности. Контролируйте влажность шихты в пределах технологического регламента (обычно не более 1-2%).
Заключение: инвестиция в качество инструмента
Выбор поставщика форм для изготовления электродов — это стратегическое решение. В 2026 году конкуренция на рынке электродной продукции диктует необходимость снижения себестоимости и повышения качества. Достичь этого можно только используя надежный, долговечный и точный инструмент. Экономия на форме иллюзорна: она многократно перекрывается затратами на брак, простои и ремонты.
Сотрудничество с прямым производителем, обладающим инженерной экспертизой и современной производственной базой, дает вам преимущество в виде стабильного качества продукции и предсказуемых расходов. Не бойтесь задавать технические вопросы, требовать отчеты и посещать производство. Ваш успех зависит от деталей, и форма электрода — одна из самых важных деталей в вашей производственной цепи.
Если вы готовы обсудить технические требования к вашим будущим формам или хотите получить расчет стоимости проекта, наши инженеры готовы провести бесплатный аудит вашей текущей ситуации.
Заказать расчет форм для электродов у производителя
Свяжитесь с нами сегодня