Отливка корпуса раздаточной коробки 2026: купить у производителя — завод
2026-08-04
- Отливка корпуса раздаточной коробки: критерии качества для 2026 года
- Технологические вызовы: почему корпус раздаточной коробки — это не просто «алюминиевая коробка»
- Контроль качества: как мы гарантируем отсутствие дефектов
- Экономика закупки: из чего складывается цена отливки
- Как выбрать производителя: чек-лист для закупщика
- ООО «Циндао Юйян Механическое Литье»: опыт и возможности для вашего проекта
- Часто задаваемые вопросы
- Заключение: ваш надежный партнер в производстве автокомпонентов
Отливка корпуса раздаточной коробки: критерии качества для 2026 года
В 2026 году требования к компонентам трансмиссии полноприводных автомобилей достигли беспрецедентного уровня. Отливка корпуса раздаточной коробки перестала быть просто задачей литейного цеха; это сложный инженерный процесс, определяющий долговечность всего узла. Мы наблюдаем сдвиг парадигмы: если пять лет назад закупщики искали самую низкую цену за килограмм алюминия, то сегодня ключевыми факторами стали микроструктура сплава, точность геометрических допусков и способность производителя гарантировать отсутствие микропористости в зонах высоких нагрузок.
Если вы ищете надежного партнера для серийного производства корпусов раздаточных коробок, эта статья даст вам исчерпывающее понимание технических нюансов. Мы разберем выбор сплавов, методы контроля дефектов, логику расчета стоимости и то, как избежать типичных ошибок при закупке комплектующих у производителей из Азии. Информация основана на реальных производственных данных и стандартах ISO 9001:2015, адаптированных под специфические требования automotive-сектора.
Технологические вызовы: почему корпус раздаточной коробки — это не просто «алюминиевая коробка»
Корпус раздаточной коробки (transfer case) работает в экстремальных условиях. Он передает крутящий момент от коробки передач к переднему и заднему мостам, подвергаясь постоянным вибрациям, ударным нагрузкам и перепадам температур. Ошибка в выборе технологии литья или материала приводит не просто к течи масла, а к разрушению подшипниковых узлов и заклиниванию трансмиссии на скорости.
В нашей практике мы выделяем три критических требования к отливке, которые отличают качественный продукт от брака:
- Герметичность под давлением. Корпус должен выдерживать внутреннее давление масла без микроутечек. Даже поры размером 0.1 мм, выходящие на поверхность сопряжения, могут стать причиной протечки через 10-15 тысяч километров пробега.
- Геометрическая стабильность. Посадочные места под подшипники требуют точности обработки по квалитету H7-H8. Если отливка имеет внутренние напряжения, которые высвобождаются после механической обработки, геометрия «плывет», и подшипник начинает работать с перекосом.
- Усталостная прочность. Места крепления к раме или кузову автомобиля испытывают циклические нагрузки. Литейный сплав должен иметь однородную структуру без включений оксидов, которые служат очагами зарождения трещин.
Многие производители пытаются удешевить процесс, используя вторичный алюминий с высоким содержанием примесей железа и кремния. Это снижает пластичность материала. Для ответственных узлов, таких как раздаточная коробка, мы настоятельно рекомендуем использовать первичные сплавы серии Al-Si-Mg (например, аналоги АЛ9 или международные A356/A357), прошедшие модифицирование стронцием или натрием. Это обеспечивает мелкозернистую структуру эвтектического кремния, что критически важно для механической обработки и герметичности.
Действие: Перед запросом коммерческого предложения уточните у поставщика, какой именно стандарт сплава он использует и есть ли у него сертификаты химического анализа для каждой плавки. Не принимайте ответы вроде «стандартный автомобильный алюминий».
Сравнение технологий литья: ВД против НТД и кокиля
Выбор метода литья напрямую влияет на себестоимость и качество детали. Для корпусов раздаточных коробок, которые обычно имеют сложную геометрию с тонкими стенками и массивными бобышками крепления, применяются три основные технологии. Понимание их различий поможет вам выбрать оптимальный вариант для вашего проекта.
| Параметр | Литье под высоким давлением (High Pressure Die Casting — HPDC) | Литье под низким давлением (Low Pressure Die Casting — LPDC) | Литье в кокиль (Gravity Die Casting) |
|---|---|---|---|
| Производительность | Очень высокая (сотни деталей в час) | Средняя (десятки деталей в час) | Низкая/Средняя |
| Точность размеров | Высокая (допуск CT4-CT5 по ISO 8062) | Высокая (допуск CT5-CT6) | Средняя (допуск CT6-CT7) |
| Пористость | Присутствует газовая пористость (требуется пропитка или локальное уплотнение) | Минимальная газонасыщенность, возможна усадочная пористость в толстых сечениях | Высокий риск усадочных раковин, требует развитой системы холодильников |
| Механические свойства | Средние (из-за турбулентности заполнения) | Высокие (ламинарное заполнение, хорошая кормящая способность) | Средние/Высокие (зависит от конструкции литниковой системы) |
| Стоимость оснастки | Очень высокая (сложные стальные формы с водоохлаждением) | Высокая (формы из жаропрочной стали) | Ниже средней (чугунные или стальные кокили) |
| Применимость для раздаточных коробок | Идеально для массового производства (серии от 10 000 шт./год) | Лучший выбор для премиум-сегмента и крупных узлов, где важна прочность | Подходит для мелких серий или прототипов |
В 2026 году тренд смещается в сторону гибридных решений. Для корпусов раздаточных коробок среднего и тяжелого класса все чаще применяется литье под низким давлением (LPDC). Хотя цикл дольше, чем при HPDC, отсутствие газовой пористости позволяет отказаться от дорогостоящей операции вакуумной пропитки импрегнантом. Это снижает общую стоимость владения и повышает экологичность процесса, что становится важным фактором для экспорта в Европу.
Если ваш объем заказа составляет менее 5000 штук в год, литье под высоким давлением может быть экономически нецелесообразным из-за амортизации дорогостоящей пресс-формы. В этом случае рассмотрите литье в кокиль или даже песчано-композитные формы для прототипирования, но будьте готовы к большим припускам на механическую обработку.
Контроль качества: как мы гарантируем отсутствие дефектов
Заявления о качестве ничего не стоят без подтвержденной системы контроля. На нашем заводе внедрена многоуровневая система инспекции, соответствующая требованиям IATF 16949. Мы не просто проверяем готовую деталь; мы контролируем каждый этап жизненного цикла отливки.
Первый рубеж обороны — рентгеноконтроль (RT). Корпуса раздаточных коробок имеют сложные внутренние полости, которые невозможно проверить визуально. Мы используем промышленные рентген-аппараты для выявления скрытых раковин и трещин в критических зонах: вокруг посадочных мест подшипников и в зонах крепления крышек. Согласно нашим внутренним стандартам, наличие пор диаметром более 0.5 мм в зонах уплотнения является безусловным браком.
Второй этап — капиллярный контроль (PT) и проверка на герметичность. Каждая отливка проходит тест на утечку воздухом под давлением. Мы фиксируем параметры давления, времени выдержки и допустимого падения давления. Статистика показывает, что около 3-5% отливок, прошедших визуальный осмотр, отсеиваются именно на этом этапе. Это нормальный производственный процесс, который защищает вашего клиента от рекламаций.
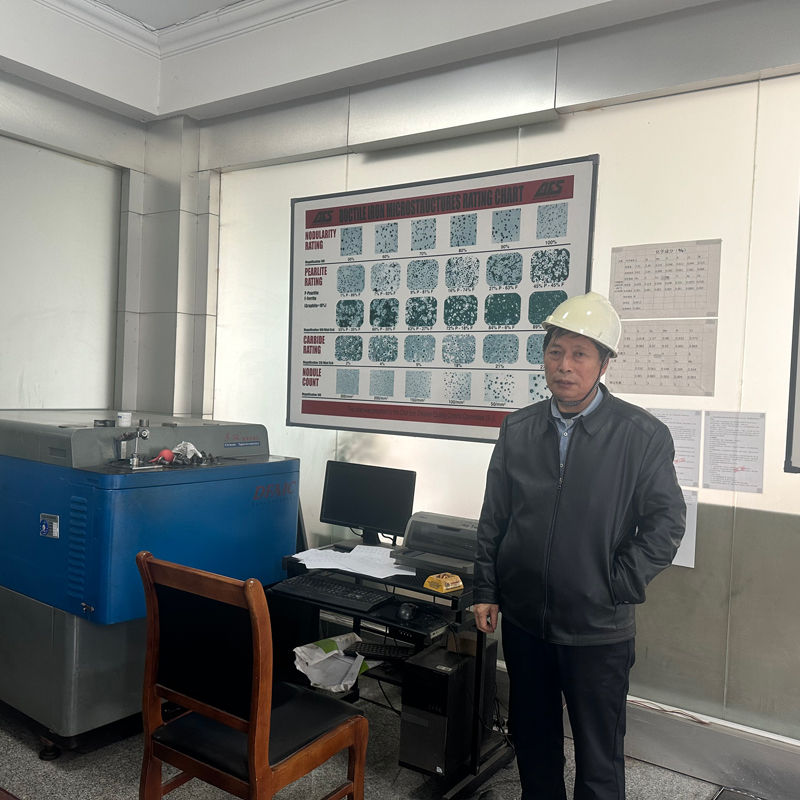
Третий, и часто игнорируемый конкурентами этап — спектральный анализ каждой плавки. Химический состав алюминия меняется в зависимости от источника сырья. Мы корректируем легирующие добавки в режиме реального времени, чтобы обеспечить соответствие твердости и прочности заданным параметрам. Вы получаете протокол испытаний с номером плавки для каждой партии отливок.
Один из важных аспектов, который часто упускают — контроль температуры форм. Перегрев формы приводит к привару металла и ухудшению поверхности отливки, а переохлаждение — к недоливам. Наши формы оснащены системой терморегулирования с датчиками в критических точках. Данные записываются в цифровой журнал, что позволяет нам воспроизводить параметры успешной отливки с точностью до градуса.
Действие: Запросите у потенциального поставщика пример «Control Plan» (плана контроля) для аналогичной детали. Обратите внимание на частоту выборочного контроля. Если они проверяют только каждую 100-ю деталь, для ответственных узлов этого недостаточно.
Экономика закупки: из чего складывается цена отливки
Понимание структуры цены помогает вести эффективные переговоры и избегать скрытых расходов. Цена отливки корпуса раздаточной коробки не является линейной функцией от веса. Она состоит из нескольких компонентов, каждый из которых можно оптимизировать.
- Стоимость сырья (алюминиевого сплава). Зависит от биржевых котировок LME и премии за сплав. Использование вторичного сырья может снизить эту часть на 15-20%, но, как упоминалось выше, несет риски по качеству. Мы предлагаем баланс: использование очищенного вторичного сплава для неответственных зон или первичного сплава для всего изделия, в зависимости от ваших требований.
- Амортизация оснастки (пресс-формы). Это фиксированная стоимость, распределенная на тираж. Для сложной формы корпуса раздаточной коробки стоимость изготовления может составлять от $15,000 до $40,000 в зависимости от количества гнезд и сложности системы охлаждения. При тираже 50,000 штук влияние этой статьи на цену единицы становится минимальным.
- Энергоемкость процесса. Литье под давлением требует значительных затрат электроэнергии. Оптимизация цикла литья (сокращение времени охлаждения за счет эффективной системы терморегулирования) напрямую снижает себестоимость.
- Механическая обработка. Часто поставщики отливок предлагают услугу полной обработки («под ключ»). Это выгодно, так как исключает логистические издержки и риски повреждения деталей при транспортировке. Однако важно убедиться, что поставщик использует современные ЧПУ-станки с адаптивным управлением, чтобы компенсировать возможные литейные отклонения.
- Логистика и упаковка. Алюминиевые отливки чувствительны к ударам. Неправильная упаковка приводит к повреждению посадочных поверхностей. Мы используем специализированные возвратные контейнеры с индивидуальными ячейками, что снижает процент боя при транспортировке до нуля.
Важно учитывать валютные риски и таможенные пошлины. При работе с китайскими производителями в 2026 году необходимо четко прописывать условия Incoterms (предпочтительно DDP или DAP, если у вас нет своего брокера). Также обращайте внимание на сертификацию происхождения товара для применения льготных ставок пошлин, если они предусмотрены торговыми соглашениями вашей страны.
Действие: Попросите поставщика предоставить детализированную калькуляцию (cost breakdown). Сравните долю стоимости сырья и обработки. Если доля обработки непропорционально высока, возможно, стоит рассмотреть альтернативные технологии литья, требующие меньших припусков.
Как выбрать производителя: чек-лист для закупщика
Рынок перенасыщен предложениями, но найти партнера, способного обеспечить стабильное качество на длинной дистанции, сложно. Мы разработали чек-лист, основанный на нашем опыте сотрудничества с крупнейшими автопроизводителями. Используйте его при аудите потенциальных поставщиков.
- Наличие сертификации IATF 16949. Это базовый стандарт для автомобильной промышленности. Его наличие говорит о том, что на заводе выстроены процессы управления качеством, прослеживаемостью и непрерывным улучшением. Отсутствие этого сертификата для серийного производства автокомпонентов — красный флаг.
- Собственное инструментальное производство. Завод, который изготавливает пресс-формы собственными силами, имеет полный контроль над сроками и качеством оснастки. Он может быстро вносить изменения в конструкцию формы при выявлении дефектов литья. Если формы заказываются на стороне, сроки решения проблем увеличиваются в разы.
- Опыт работы с аналогичными деталями. Запросите портфолио. Есть ли у них опыт литья корпусов трансмиссии? Корпуса насосов или двигателей — это хороший знак, но раздаточная коробка имеет свою специфику (наличие валов, сложная геометрия внутренних перегородок).
- Лабораторная база. Наличие собственной лаборатории для спектрального анализа, механических испытаний и рентген-контроля обязательно. Отправка образцов в стороннюю лабораторию занимает дни, что недопустимо при оперативном управлении производством.
- Прозрачность коммуникации. Как быстро они отвечают на технические вопросы? Предоставляют ли они отчеты о ходе производства? Готовы ли они провести онлайн-экскурсию по цеху? Открытость — признак уверенности в своих процессах.
Мы сталкивались с ситуацией, когда поставщик скрывал проблемы с качеством, подменяя отчеты о проверках. Чтобы избежать этого, настаивайте на праве проведения независимого аудита третьей стороной (например, SGS или Bureau Veritas) перед отгрузкой первой промышленной партии. Расходы на аудит несоизмеримо меньше потерь от отзыва бракованной продукции.
ООО «Циндао Юйян Механическое Литье»: опыт и возможности для вашего проекта
Выбор правильного производственного партнера является ключевым фактором успеха. ООО «Циндао Юйян Механическое Литье» (ранее известное как Циндаоский станкостроительный завод № 3) предлагает комплексный подход к решению задач литья, сочетая многолетний опыт с современными технологиями.
Основанная в 1985 году, компания расположена в стратегически важном логистическом узле — городе Циндао, всего в 8 км от международного аэропорта Лютин и рядом с автомагистралью G20. Это обеспечивает оперативную доставку продукции как внутри Китая, так и на экспорт. Наш штат насчитывает более 280 сотрудников, включая команду из 12 инженеров и техников, среди которых два старших инженера, что позволяет нам решать сложные технологические задачи и внедрять инновации в процессы разработки и серийного производства.
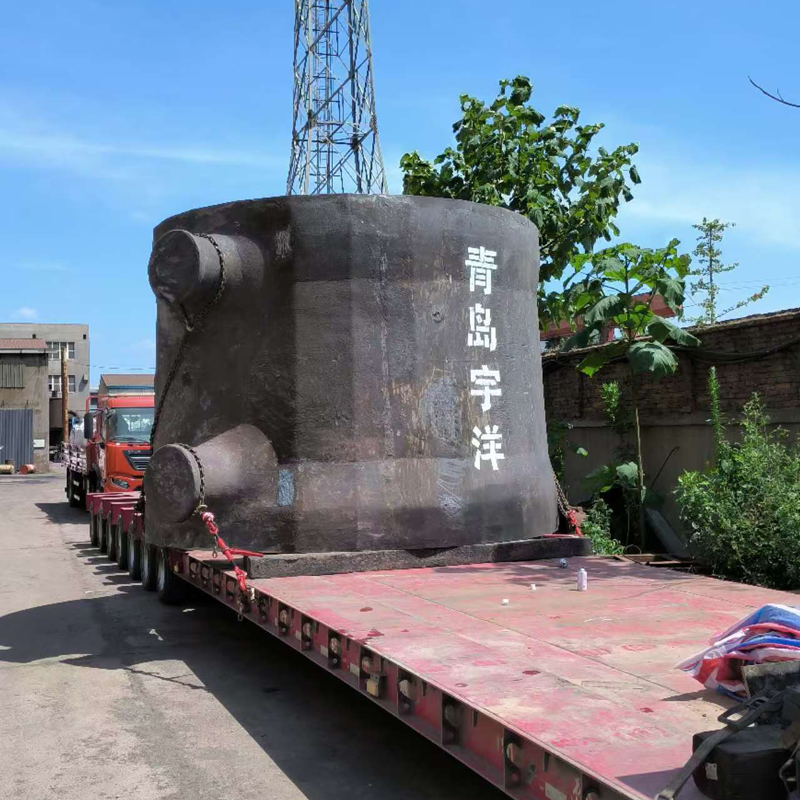
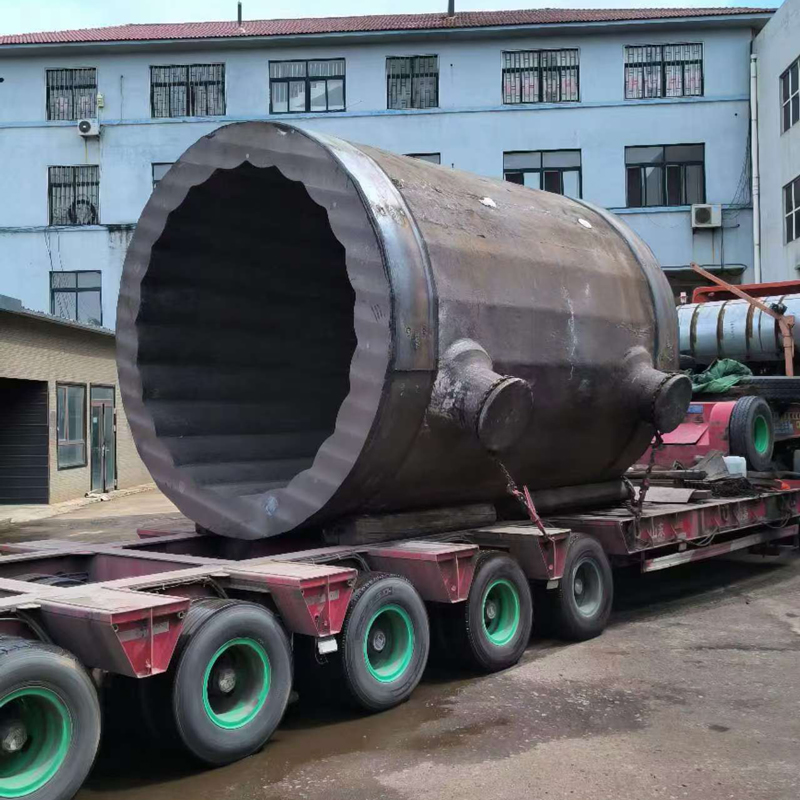
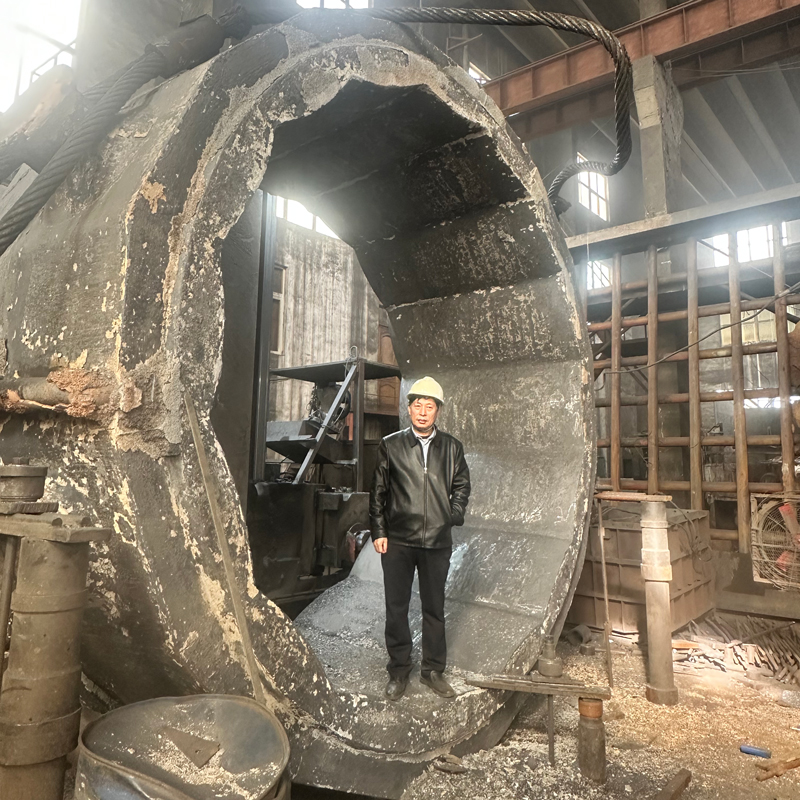
Хотя исторически мы обладаем экспертизой в производстве крупногабаритных стальных отливок (массой до 220 тонн) и компонентов шасси для тяжелой техники, наши мощности адаптированы и для высокоточного литья цветных сплавов, включая алюминий и медь. Мы используем передовые CAD/CAM-технологии для проектирования оснастки и обрабатывающие центры с ЧПУ для финишной обработки, что гарантирует соблюдение жестких допусков, необходимых для корпусов раздаточных коробок.
Наша система менеджмента сертифицирована по международным стандартам IATF 16949:2016 и ISO 9001:2015. Это подтверждает нашу способность стабильно поставлять продукцию, отвечающую строгим требованиям автомобильной отрасли. Полный производственный цикл — от создания моделей и литья до термообработки, механической обработки, сборки и упаковки — позволяет нам контролировать качество на каждом этапе и предлагать конкурентоспособные цены.
Мы гордимся своей репутацией надежного партнера, подтвержденной рейтингом AAA по кредитоспособности и званием «Предприятие, соблюдающее договорные обязательства». Наша философия проста: стремление к развитию через передовые технологии и выживание на рынке благодаря безупречному качеству.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для отливки корпуса раздаточной коробки?
Минимальный объем зависит от технологии. Для литья под высоким давлением (HPDC) экономически оправданный MOQ обычно начинается от 1000-2000 штук, так как затраты на настройку оборудования и прогрев форм высоки. Для литья в кокиль или песчаные формы MOQ может быть снижен до 50-100 штук, но цена за единицу будет значительно выше. Мы рекомендуем обсуждать индивидуальные условия: иногда мы готовы пойти навстречу и запустить малую серию для тестирования, если клиент оплачивает полную стоимость настройки.
Каковы стандартные сроки изготовления пресс-формы и первой партии?
Изготовление сложной пресс-формы для корпуса раздаточной коробки занимает 45-60 дней. Этот срок включает проектирование, закупку стали, механообработку, сборку и испытания формы (T1 trial). После утверждения образца T1 и внесения необходимых правок, запуск серийного производства занимает еще 15-20 дней. Таким образом, общий срок от подписания контракта до поставки первой промышленной партии составляет около 2.5-3 месяцев. Срочное изготовление возможно за дополнительную плату, но несет риски снижения качества оснастки.
Можете ли вы выполнить полную механическую обработку и сборку?
Да, мы предоставляем услуги полного цикла. Наш машиностроительный цех оснащен 5-осевыми обрабатывающими центрами, которые позволяют выполнить сверление, фрезерование и расточку всех посадочных мест за одну установку. Это гарантирует соосность отверстий. Также мы можем выполнить прессовку втулок, нанесение резьбовых покрытий и предварительную сборку с уплотнительными элементами. Это снижает вашу нагрузку по управлению цепочкой поставок.
Какие гарантии вы предоставляете на отливки?
Мы предоставляем гарантию соответствия чертежам и техническим условиям. Срок гарантии обычно составляет 12-24 месяца с момента поставки, в зависимости от условий контракта. В случае выявления скрытых дефектов материала (пористость, трещины), мы берем на себя расходы по замене бракованных деталей и логистике. Мы также страхуем ответственность производителя, что дает дополнительную защиту вашим интересам.
Как упаковываются отливки для международной перевозки?
Для предотвращения повреждений мы используем многоразовые пластиковые или металлические поддоны с индивидуальными ячейками, изготовленными по форме детали. Поверхности сопряжения защищаются пластиковыми заглушками или пленкой. Поддоны фиксируются ремнями и упаковываются в термоусадочную пленку. Такая упаковка обеспечивает сохранность деталей при морских и железнодорожных перевозках, а также удобна для интеграции в ваши производственные линии (система just-in-time).
Заключение: ваш надежный партнер в производстве автокомпонентов
Выбор поставщика для отливки корпуса раздаточной коробки — это стратегическое решение, влияющее на репутацию вашего бренда. В 2026 году рынок не прощает компромиссов в качестве. Технологии развиваются, требования ужесточаются, и только те производители, которые инвестируют в контроль качества, современное оборудование и прозрачность процессов, остаются в игре.
Компания ООО «Циндао Юйян Механическое Литье» готова взять на себя всю сложность производственного процесса: от оптимизации конструкции для литья (DFM) до поставки готовых, обработанных и упакованных узлов. Мы понимаем специфику automotive-рынка и говорим с вами на одном языке — языке цифр, допусков и сроков.
Не позволяйте проблемам с качеством комплектующих тормозить ваш бизнес. Свяжитесь с нами сегодня, чтобы получить бесплатную консультацию инженера и расчет стоимости вашего проекта. Давайте обсудим, как мы можем повысить эффективность вашей цепочки поставок и снизить общие затраты на производство.