Основание стальных изложниц: купить у производителя 2026
2026-08-04
- Основание стальных изложниц: критерии выбора и технические требования в 2026 году
- Конструктивные особенности и роль основания в процессе литья
- Материаловедение: из чего делают надежные основания в 2026 году
- Как купить основание стальных изложниц у производителя: пошаговое руководство
- Пример надежного партнера: опыт ООО «Циндао Юйян Механическое Литье»
- Логистика и сроки поставки в условиях 2026 года
- Экономическое обоснование: TCO (Total Cost of Ownership)
- Стандарты и сертификация: на что обращать внимание
- Часто задаваемые вопросы
- Заключение: ваш следующий шаг к надежности производства
Основание стальных изложниц: критерии выбора и технические требования в 2026 году
В металлургическом производстве, где каждый процент брака означает прямые финансовые потери, надежность формующего оборудования становится фундаментом рентабельности. Основание стальных изложниц — это не просто конструктивный элемент, а ключевой узел, определяющий геометрию слитка, скорость его охлаждения и, как следствие, внутреннюю структуру металла. В 2026 году требования к этим компонентам ужесточились: рынку нужны решения, способные выдерживать термические удары при температурах свыше 1500°C, сохраняя при этом точность размеров после сотен циклов литья.
Мы работаем с ведущими металлургическими комбинатами СНГ и Европы более 15 лет. За это время мы увидели эволюцию от простого литья чугуна до сложных композитных конструкций с охлаждающими каналами. Эта статья основана на реальном опыте внедрения, анализе отказов и технических спецификациях, актуальных для современного производства. Здесь нет маркетинговой воды — только инженерные факты, параметры материалов и логистические реалии закупки у производителя.
Если вы планируете модернизацию разливочного двора или замену парка форм, понимание того, как правильно выбрать и заказать основание, сэкономит вам миллионы рублей на ремонте оборудования и снижении процента бракованных слитков. Давайте разберем, что именно делает основание качественным и почему покупка у специализированного производителя в 2026 году отличается от сделок пятилетней давности.
Конструктивные особенности и роль основания в процессе литья
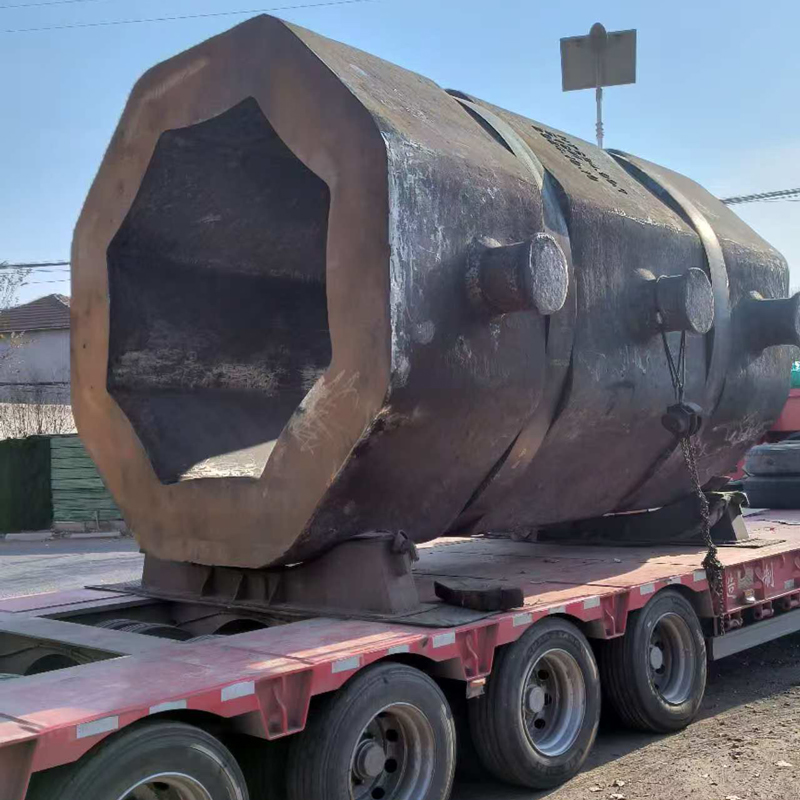
Основание (или поддон) стальной изложницы выполняет три критически важные функции: обеспечивает герметичность нижней части формы, отводит тепло от нижнего торца слитка и фиксирует изложницу в вертикальном положении во время заливки. Ошибки в проектировании или изготовлении этого элемента приводят к самым дорогостоящим дефектам: подрезам, трещинам в нижней части слитка и даже прорывам жидкого металла.
В нашей практике был случай, когда клиент решил сэкономить и закупил партии оснований из обычного серого чугуна без надлежащей термообработки. Результат не заставил себя ждать: уже после 40-50 циклов литья на поверхностях контакта появились микротрещины. Жидкая сталь проникала в эти зазоры, образуя «натёки» на слитках, которые требовали дорогостоящей механической обработки, а иногда и полной переплавки. Этот опыт научил нас тому, что материал и технология изготовления основания не могут быть предметом компромисса.
Геометрия и посадочные места
Точность сопряжения «изложница-основание» определяет отсутствие утечек. Зазор между ними должен быть минимальным, но достаточным для компенсации термического расширения. Стандартные допуски для современных оснований составляют не более ±1 мм по плоскостности рабочей поверхности. Если поверхность основания деформируется («идет винтом»), герметичность нарушается. В 2026 году производители все чаще используют ЧПУ-обработку посадочных мест, чтобы гарантировать эту точность, особенно для крупногабаритных изложек весом свыше 5 тонн.
Кроме того, конструкция основания должна предусматривать удобство строповки и транспортировки. Наличие усиленных проушин или специальных пазов для захвата краном обязательно. Мы наблюдаем тренд на интеграцию систем быстрой фиксации, которые позволяют операторам крана устанавливать изложницу на основание за секунды, сокращая время простоя разливочной тележки.
Теплоотвод и охлаждение
Нижняя часть слитка остывает медленнее, чем боковые стенки, так как тепло отводится только через дно основания. Для улучшения структуры металла в этой зоне современные основания проектируются с учетом направленного теплоотвода. Это достигается за счет:
- Увеличенной толщины стенки в центральной части для аккумуляции тепла и предотвращения слишком быстрого охлаждения центра слитка (что может вызвать трещины).
- Использования материалов с высокой теплопроводностью в контактной зоне.
- В некоторых премиальных моделях — наличия внутренних каналов для воздушного или водяного охлаждения, хотя последнее требует сложной системы уплотнений и редко применяется в массовом производстве из-за риска аварий.
При выборе основания всегда уточняйте у производителя коэффициент теплопроводности используемого сплава. Для стандартных марок стали он должен находиться в диапазоне 40-50 Вт/(м·К). Отклонение от этих значений потребует корректировки режима разливки.
Материаловедение: из чего делают надежные основания в 2026 году
Выбор материала — это баланс между стоимостью, износостойкостью и термостойкостью. В 2026 году на рынке доминируют три основные группы материалов. Понимание их различий поможет вам сделать обоснованный выбор.
| Тип материала | Маркировка (ГОСТ/Аналоги) | Срок службы (циклов) | Преимущества | Недостатки |
|---|---|---|---|---|
| Серый чугун | СЧ20, СЧ25 (GG20, GG25) | 80 — 120 | Низкая стоимость, хорошая обрабатываемость, демпфирующие свойства | Низкая термостойкость, склонность к тепловым трещинам, большая масса |
| Чугун с шаровидным графитом (ВЧ) | ВЧ40, ВЧ50 (GGG40, GGG50) | 150 — 250 | Высокая прочность, устойчивость к ударным нагрузкам, лучшая износостойкость | Выше цена, сложнее в литье без дефектов, требует контроля структуры графита |
| Легированный жаропрочный чугун/сталь | ЧХ28, 15Х5М (Hi-Cr Ni alloys) | 300 — 500+ | Исключительная термостойкость, минимальная деформация, долгий срок службы | Высокая стоимость, хрупкость при резких перепадах температур (термошок) |
Почему ВЧ (чугун с шаровидным графитом) становится стандартом?
В последние два года мы видим устойчивый переход крупных заводов от серого чугуна к ВЧ. Шаровидная форма графита исключает концентрацию напряжений на краях пластин, что характерно для серого чугуна. Это дает материалу способность выдерживать многократные циклы нагрева и охлаждения без образования сетки трещин. Для оснований изложек среднего и крупного размера ВЧ40-ВЧ50 сегодня является оптимальным выбором по соотношению цена/долговечность.
Ограничения легированных сплавов
Хотя жаропрочные сплавы служат в 3-4 раза дольше, они имеют один серьезный недостаток: низкую ударную вязкость при низких температурах. Если основание из такого материала упадет с высоты даже 30-40 см при температуре ниже -10°C, оно может расколоться. Поэтому их применение оправдано только в автоматизированных линиях с мягкой посадкой изложек и стабильным температурным режимом цеха.
При заказе обязательно требуйте паспорт качества с указанием химического состава и результатов ультразвукового контроля (УЗК) на наличие внутренних раковин. Наличие раковины в теле основания — это бомба замедленного действия, которая detonирует при первом же серьезном термическом ударе.
Как купить основание стальных изложниц у производителя: пошаговое руководство
Закупка промышленного оборудования в 2026 году — это не просто обмен денег на товар. Это процесс верификации компетенций поставщика. Рынок наполнен посредниками, которые выдают себя за заводы. Чтобы купить напрямую у производителя и получить гарантийное качество, следуйте этому алгоритму.
- Подготовка технической документации (ТЗ). Не отправляйте запрос «нужны основания для изложек». Подготовьте чертеж или укажите точные габариты, вес изложницы, марку разливаемой стали и текущий тип основания. Если чертежа нет, предоставьте образец или фото с размерами. Производитель должен понять, идет ли речь о стандартной продукции или о кастомизированном изделии. Отсутствие четкого ТЗ — главная причина получения некондиции.
- Поиск и верификация производителя. Используйте специализированные B2B-платформы и отраслевые выставки. Проверяйте наличие собственного литейного производства. Попросите видео экскурсию по цеху или сертификаты ISO 9001. Обратите внимание: настоящий завод всегда может предоставить данные о своем парке плавильных печей и формовочных линий. Если поставщик избегает вопросов о производственных мощностях — это трейдер.
- Запрос коммерческого предложения (КП). В КП должны быть четко прописаны: цена за единицу, условия поставки (EXW, FCA, DAP), срок изготовления, условия оплаты и гарантийные обязательства. Сравните минимум 3 предложения. Самая низкая цена часто означает использование вторичного сырья или экономию на термообработке. Средняя рыночная цена на качественное основание из ВЧ в 2026 году варьируется в зависимости от веса, но демпинг более чем на 15% от среднего рынка должен насторожить.
- Согласование образца или пробной партии. Для нового поставщика никогда не заказывайте сразу полную партию. Закажите 2-5 штук для тестовой эксплуатации. Это позволит проверить геометрию, качество поверхности и поведение материала в реальных условиях. Мы настоятельно рекомендуем проводить ресурсные испытания этих образцов до полного выхода из строя, чтобы подтвердить заявленный срок службы.
- Контроль качества перед отгрузкой. Требуйте отчет о контроле качества каждой партии. Он должен включать результаты визуального осмотра, измерения геометрии и, желательно, данные неразрушающего контроля. Если есть возможность, отправьте своего инспектора на завод или наймите независимую инспекционную компанию. Проверка наличия маркировки и упаковки также важна: основания должны быть защищены от коррозии при транспортировке.
Этот подход минимизирует риски. Мы видели, как компании теряли месяцы работы из-за того, что получили партию оснований с неправильным уклоном посадочной поверхности, что приводило к постоянному перекосу изложек.
Пример надежного партнера: опыт ООО «Циндао Юйян Механическое Литье»
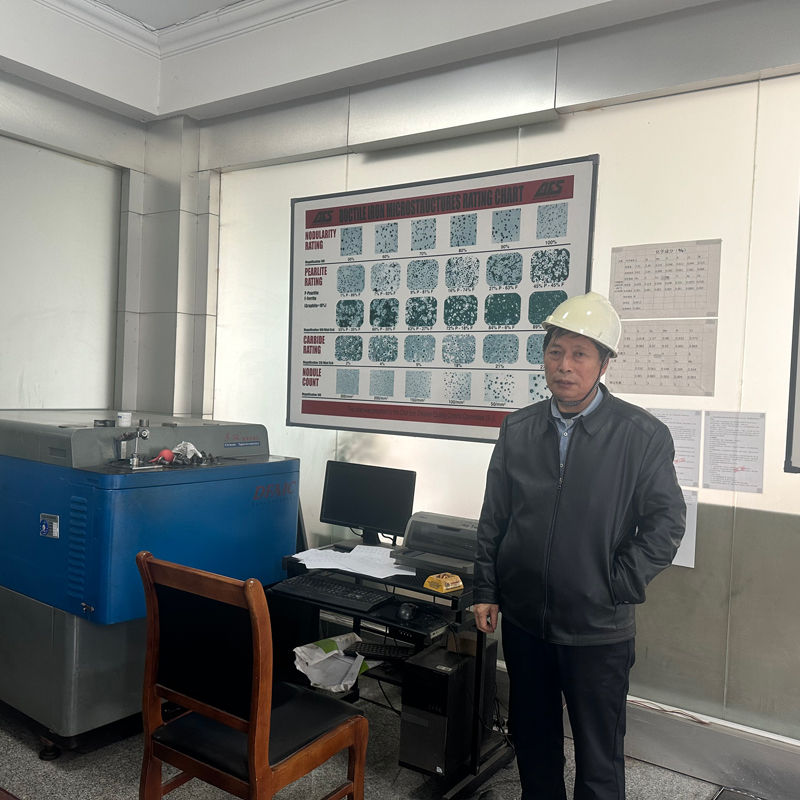
Выбор правильного производителя часто сводится к поиску предприятия с полным циклом контроля качества и развитой инфраструктурой. Ярким примером такого подхода является ООО «Циндао Юйян Механическое Литье» (также известное как Циндаоский станкостроительный завод № 3). Расположенное в стратегически важном портовом городе Циндао, всего в 8 км от международного аэропорта Лютин и рядом с автомагистралью G20, предприятие демонстрирует, как географическое положение и технологическая база влияют на эффективность поставок.
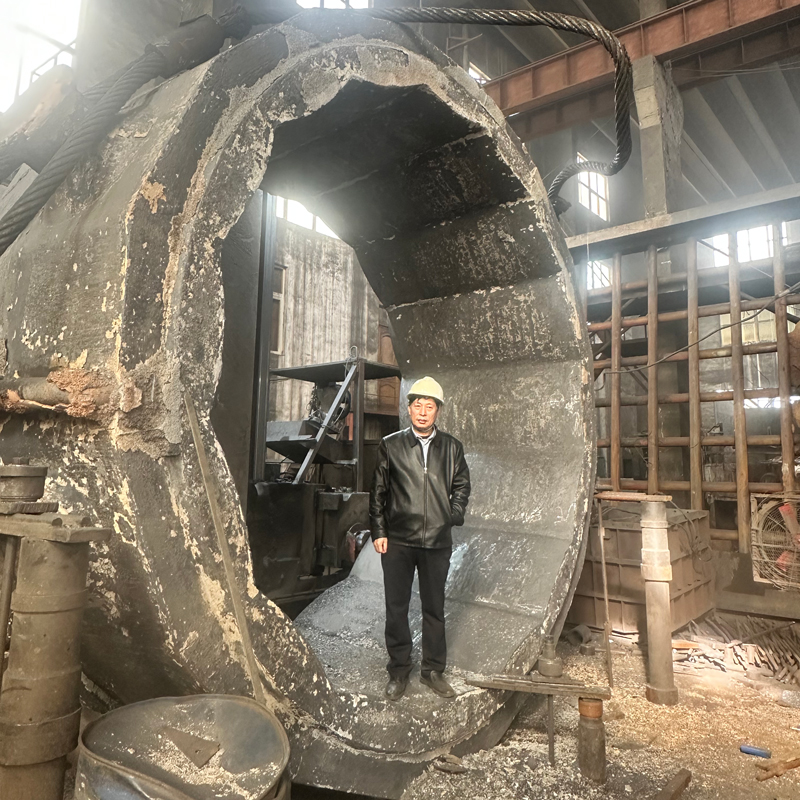
Основанная в 1985 году, компания накопила более 40 лет опыта в литейном производстве. Штат из 280 сотрудников, включая команду из 12 инженеров и техников (среди которых два старших инженера), обеспечивает глубокую экспертизу в разработке и серийном производстве изделий из стали, чугуна (в том числе ковкого), алюминия и меди. Для металлургической отрасли ключевым преимуществом «Циндао Юйян» является способность производить стальные изложницы и их основания строго по индивидуальным техническим требованиям заказчика, используя передовые CAD/CAM-технологии.
Завод оснащен современным оборудованием, включая обрабатывающие центры с ЧПУ и интеллектуальные системы управления термообработкой, что позволяет гарантировать точность геометрии, о которой говорилось выше. Важно отметить, что производственная цепочка здесь замкнута: от проектирования моделей до финишной упаковки. Такой сквозной контроль, подтвержденный сертификатами IATF 16949:2016 и ISO 9001:2015, исключает риски, связанные с передачей заказов на субподряд. Возможность литья деталей массой до 220 тонн делает этого производителя подходящим партнером для проектов любой сложности, а статус компании с кредитным рейтингом AAA и многолетние награды за соблюдение договорных обязательств подтверждают её надежность как долгосрочного поставщика.
Логистика и сроки поставки в условиях 2026 года
Логистика промышленных грузов претерпела изменения. Глобальные цепочки поставок стабилизировались, но локальные особенности остаются критичными. При планировании закупки оснований стальных изложец учитывайте следующие факторы:
Сроки производства. Реальный срок изготовления партии оснований составляет 4-6 недель с момента утверждения чертежей. Это время необходимо для подготовки моделей, формовки, плавки, охлаждения отливок (которое может занимать до 7 дней для крупных деталей), механической обработки и термообработки. Если вам обещают срок 2 недели — вас пытаются обмануть, продавая складские остатки или продукцию сомнительного качества.
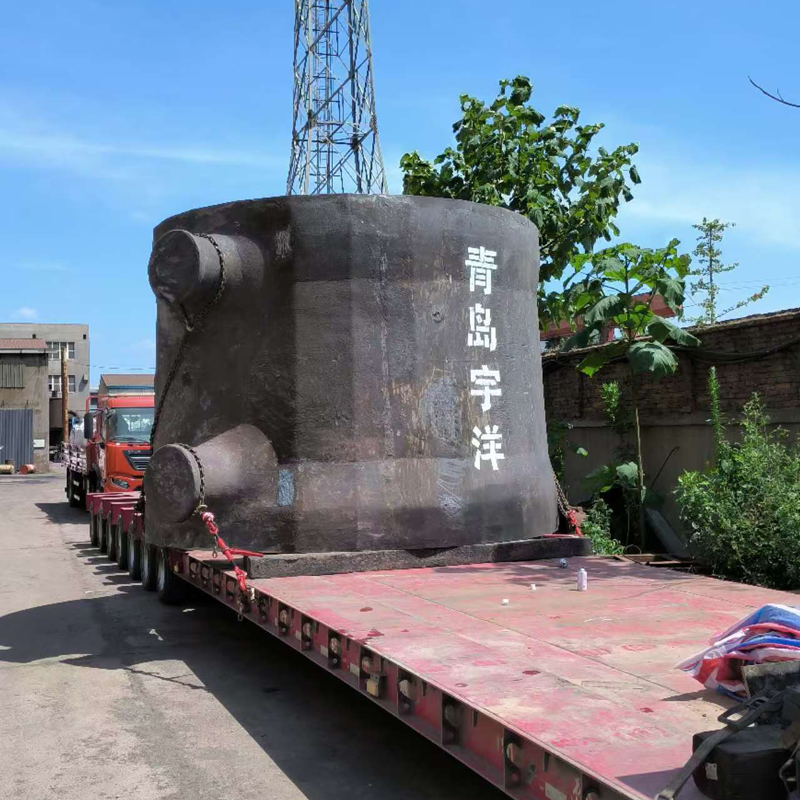
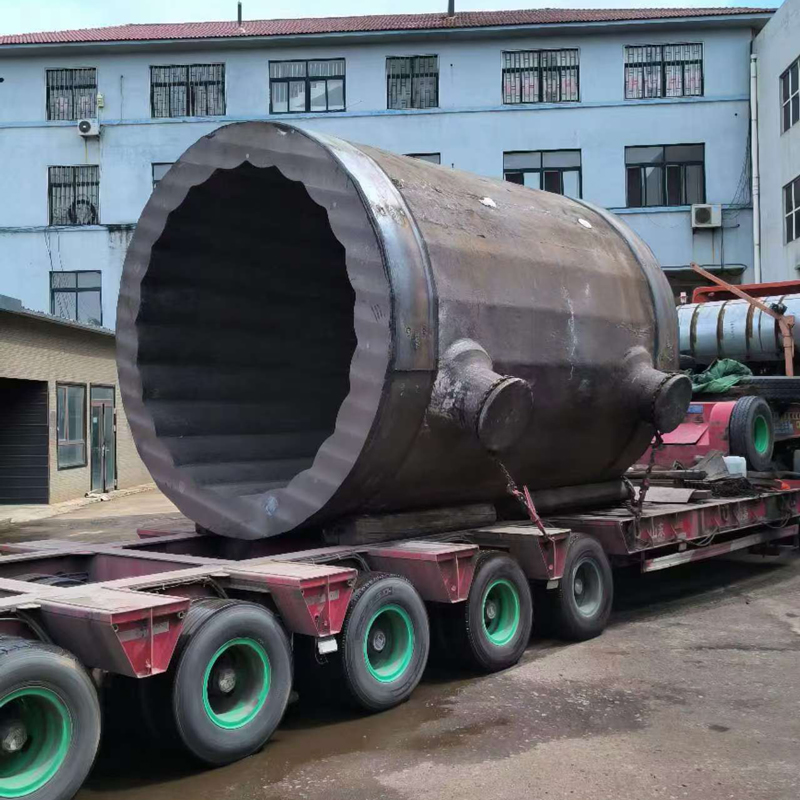
Транспортные расходы. Основания — это тяжелые грузы. Стоимость доставки может составлять до 20-30% от стоимости товара. Оптимизируйте логистику, заказывая полные контейнеры или вагоны. Использование условий поставки DAP (Delivered at Place) удобно, но часто включает скрытые наценки на логистику. Условия EXW (Ex Works) дают вам контроль над выбором перевозчика, но требуют вашей экспертизы в таможенном оформлении и транспорте. Преимущество таких производителей, как «Циндао Юйян», расположенных near крупных транспортных узлов, заключается в гибкости выбора логистических схем и снижении внутренних транспортных издержек.
Таможенные нюансы. Убедитесь, что производитель предоставляет полный пакет документов для импорта: сертификат происхождения, инвойс, упаковочный лист и сертификаты соответствия (если требуется по законодательству вашей страны). В 2026 году усилился контроль за происхождением металлопродукции в ряде стран, поэтому прозрачность цепочки поставок важна как никогда.
Совет: закладывайте в график модернизации запас времени в 2 недели сверх объявленного срока поставки. Это буфер на случай непредвиденных задержек на таможне или логистических узлах.
Экономическое обоснование: TCO (Total Cost of Ownership)
При оценке предложения смотрите не на цену покупки, а на совокупную стоимость владения (TCO). Дешевое основание может стоить на 20% меньше, но если его срок службы в два раза короче, вы проиграете.
Рассчитаем TCO для партии из 100 оснований:
- Вариант А (Дешевый): Цена 1000 у.е./шт. Срок службы 100 циклов. Замена каждые 6 месяцев. Затраты на логистику замены и простой оборудования: 5000 у.е. в год. Итого за 2 года: 200 000 у.е. (покупка) + 10 000 у.е. (логистика/простой) = 210 000 у.е.
- Вариант Б (Качественный): Цена 1400 у.е./шт. Срок службы 250 циклов. Замена раз в 1.5 года. Затраты на логистику: 2000 у.е. в год. Итого за 2 года: 140 000 у.е. (покупка, т.к. меняем реже) + 4 000 у.е. (логистика) = 144 000 у.е.
Разница очевидна. Качественные основания окупаются за счет снижения частоты замен, уменьшения простоев разливочного двора и снижения объема брака слитков. Кроме того, современные основания из ВЧ легче поддаются ремонту и наплавке, продлевая свой жизненный цикл еще на 20-30%.
Стандарты и сертификация: на что обращать внимание
В 2026 году соответствие международным и национальным стандартам является обязательным требованием для допуска оборудования на крупные металлургические предприятия. Основные стандарты, которые должен соблюдать производитель:
- ISO 9001:2015 — система менеджмента качества. Гарантирует, что процессы производства стандартизированы и контролируются.
- IATF 16949:2016 — дополнительный стандарт, часто требуемый для поставщиков автомобильной и тяжелой промышленности, подтверждающий высший уровень контроля процессов.
- ГОСТ 15150 (или аналогичные национальные стандарты) — требования к исполнению изделий в различных климатических условиях. Важно для регионов с экстремально низкими или высокими температурами.
- Сертификаты на материал — подтверждение химического состава и механических свойств чугуна или стали. Должны выдаваться аккредитованной лабораторией.
- EAC (Евразийское соответствие) — обязательно для рынка РФ и стран ЕАЭС. Подтверждает безопасность продукции.
Отсутствие сертификатов — это красный флаг. Без них вы не сможете легально эксплуатировать оборудование на предприятиях с строгим аудитом безопасности. Всегда запрашивайте копии действующих сертификатов перед подписанием контракта.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) у производителей?
Большинство заводов устанавливают MOQ на уровне 5-10 штук для стандартных моделей. Это обусловлено затратами на подготовку литейных форм. Для нестандартных, индивидуальных проектов MOQ может составлять 1 штуку, но цена будет значительно выше из-за расходов на разработку модели. Рекомендуем объединять заказы с другими потребностями завода, чтобы достичь оптимального объема партии в 20-50 штук, что дает право на оптовую скидку.
Можно ли ремонтировать поврежденные основания?
Да, основания из чугуна и стали подлежат ремонту. Мелкие трещины и выбоины можно заварить специальными чугунными электродами с последующей термообработкой зоны сварки. Однако, если деформация плоскости превышает 2-3 мм или трещины сквозные, ремонт экономически нецелесообразен. Мы рекомендуем вести учет ремонтов каждого основания и списывать его после 2-3 циклов восстановления, так как структура металла в зоне ремонта ослаблена.
Как хранить основания до ввода в эксплуатацию?
Хранение должно осуществляться в сухом, закрытом помещении. Основания нельзя складировать непосредственно на землю — используйте деревянные прокладки или поддоны. Штабелирование должно быть устойчивым, с ограничением высоты штабеля (не более 1.5 метров для тяжелых оснований), чтобы избежать деформации нижних рядов. Поверхности контакта желательно консервировать антикоррозийным составом, если хранение превышает 1 месяц.
Влияет ли вес основания на качество слитка?
Да, влияет. Слишком легкое основание не обладает достаточной тепловой инерцией, что приводит к быстрому охлаждению нижней части слитка и образованию структурных неоднородностей. Слишком тяжелое основание затрудняет логистику и не дает значительных преимуществ в теплоотводе после определенного порога массы. Оптимальный вес рассчитывается инженерами исходя из объема изложницы и марки стали. Не отклоняйтесь от проектного веса более чем на 5%.
Заключение: ваш следующий шаг к надежности производства
Выбор правильного основания стальных изложниц — это инвестиция в стабильность вашего металлургического процесса. В 2026 году рынок предлагает технологии, позволяющие значительно увеличить срок службы оборудования и снизить затраты на обслуживание. Ключ к успеху — работа с проверенными производителями, строгий входной контроль качества и понимание технических нюансов материалов.
Не позволяйте посредникам управлять вашим снабжением. Прямой контакт с заводом-изготовителем дает вам контроль над качеством, сроками и ценой. Компании с полным производственным циклом, такие как ООО «Циндао Юйян Механическое Литье», демонстрируют, как сочетание инженерной экспертизы, современного оборудования (ЧПУ, CAD/CAM) и строгого соблюдения стандартов (ISO, IATF) позволяет получать продукцию, отвечающую самым жестким требованиям 2026 года.
Свяжитесь с нами сегодня, чтобы получить индивидуальное коммерческое предложение и техническую спецификацию, соответствующую требованиям вашего производства. Наши эксперты помогут подобрать оптимальное решение, которое обеспечит бесперебойную работу вашего разливочного двора на годы вперед.
Для более глубокого изучения темы рекомендуем ознакомиться с нашими материалами: технические характеристики чугунных изложниц и руководство по снижению брака при разливке стали.