Основание изложницы для стальных слитков: купить у производителя 2026
2026-07-31
- Основание изложницы: критический узел в технологии литья стали
- Технические требования и материалы: почему стандартный чугун не подходит
- Конструктивные особенности и типоразмеры оснований
- Производственный процесс и контроль качества: на что смотреть при аудите завода
- Экономика закупки: расчет совокупной стоимости владения (TCO)
- Логистика, хранение и монтаж: продление срока службы
- Как выбрать надежного производителя в 2026 году
- Почему выбирают ООО «Циндао Юйян Механическое Литье»
- Часто задаваемые вопросы
Основание изложницы: критический узел в технологии литья стали
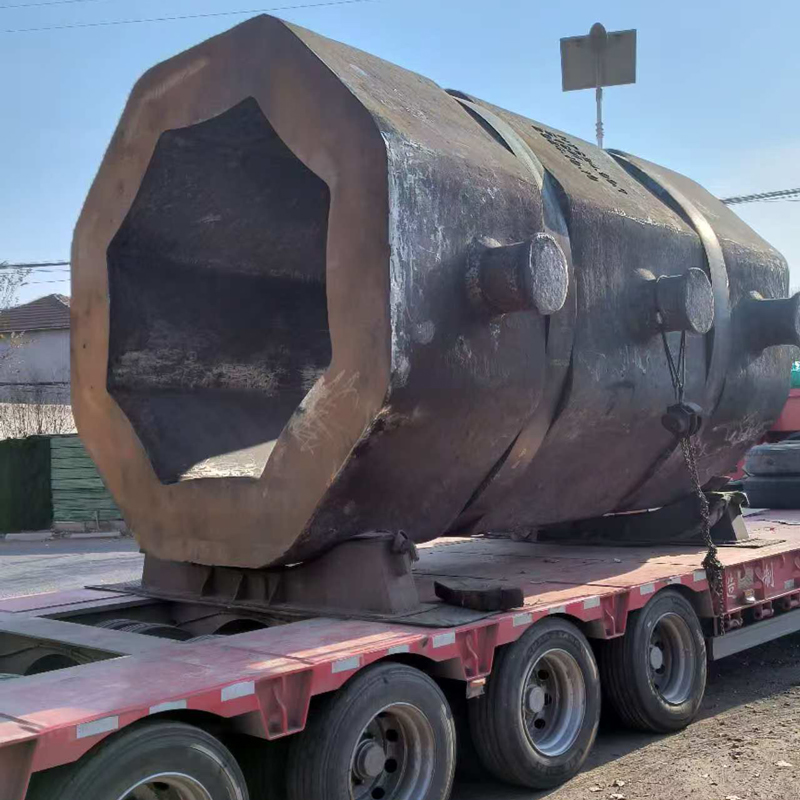
В металлургическом производстве, где каждый процент брака ведет к миллионным убыткам, надежность вспомогательного оборудования часто недооценивается. Основание изложницы для стальных слитков — это не просто металлическая плита, на которую устанавливается форма. Это фундаментальный элемент системы разливки, определяющий геометрию донной части слитка, скорость его первичного охлаждения и, что самое важное, безопасность всего процесса. В 2026 году требования к качеству поверхности слитков ужесточились из-за перехода многих заводов на глубокую переработку металла без промежуточного горячего проката дефектных зон. Это означает, что любые неровности, наплывы или трещины на нижней поверхности слитка, вызванные некачественным основанием, теперь являются браком.
Мы работаем в отрасли более 15 лет и видели, как экономия на качестве чугуна для оснований приводила к катастрофическим последствиям. Один из наших клиентов, крупный металлургический комбинат в Уральском федеральном округе, столкнулся с серией аварийных выбросов жидкой стали. Причина крылась не в самой изложнице, а в деформации основания под воздействием термических циклов. Трещина в основании позволила жидкому металлу просочиться под изложницу, что привело к разрушению фундамента разливочной площадки и остановке цеха на три недели. Убытки составили более 40 миллионов рублей только из-за простоя, не считая стоимости ремонта. Этот кейс научил нас одному правилу: основание изложницы должно рассматриваться как расходный материал с предсказуемым ресурсом, а не как вечная конструкция.
Покупка у производителя в 2026 году требует понимания новых стандартов сплава и технологий литья самих оснований. Рынок наводнен предложениями из вторичного сырья, которые выглядят идентично новым изделиям, но теряют прочность после 10-15 циклов нагрева. В этой статье мы разберем технические параметры, которые отличают надежное основание от дешевого аналога, обсудим логистику, сертификацию и то, как правильно составить спецификацию для закупки, чтобы избежать скрытых дефектов.
Технические требования и материалы: почему стандартный чугун не подходит
Выбор материала для основания изложницы диктуется экстремальными условиями эксплуатации. Изделие подвергается циклическому термическому удару: контакт с жидкой сталью (температура 1500–1600 °C) сменяется охлаждением на воздухе или водой. Традиционные серые чугуны, такие как СЧ20 или СЧ25, часто не выдерживают таких нагрузок из-за низкой термостойкости и склонности к образованию сетки трещин. В нашей практике мы рекомендуем использовать специальные жаропрочные чугуны с шаровидным графитом или легированные чугуны с добавлением хрома, никеля и молибдена.
Ключевым параметром является коэффициент теплового расширения и теплопроводность. Основание должно эффективно отводить тепло от донной части слитка, способствуя быстрому формированию твердой корочки. Если теплопроводность низкая, дно слитка остается жидким слишком долго, что приводит к образованию глубокой усадочной раковины. С другой стороны, если материал основания имеет высокий коэффициент теплового расширения, оно будет деформироваться («выгибаться») при нагреве, нарушая герметичность стыка с изложницей. Это прямой путь к подрезам и наплывам на слитке.
В 2025-2026 годах ведущие производители перешли на использование чугуна марки ЧШГ (чугун с шаровидным графитом) с контролируемой структурой матрицы. Шаровидная форма графита обеспечивает высокую прочность и пластичность, предотвращая распространение микротрещин. Легирование хромом (до 0.8-1.2%) повышает окалиностойкость поверхности, замедляя процесс окисления и выгорания металла. Мы проводили сравнительные тесты: стандартные основания из СЧ20 выходили из строя после 40-50 циклов, тогда как легированные ЧШГ основания сохраняли геометрию более 150 циклов при соблюдении режима охлаждения.
Важно также учитывать механическую обработку поверхности. Рабочая плоскость основания должна иметь шероховатость не хуже Ra 12.5, но и не быть слишком зеркальной, чтобы обеспечить надежный контакт и отсутствие залипания. Часто производители экономят на фрезеровке, оставляя литейную корку или следы грубой обработки. Это создает микрополости, куда затекает сталь, образуя заусенцы, которые трудно удалить при последующей обработке слитка. При заказе всегда требуйте протокол ультразвукового контроля (УЗК) на наличие внутренних раковин и трещин в объеме отливки. Внутренние дефекты не видны глазу, но они становятся очагами разрушения при первом же термическом ударе.
Рекомендация: Перед размещением заказа запросите химический анализ предполагаемой партии сплава. Обратите особое внимание на содержание фосфора и серы. Их суммарное содержание не должно превышать 0.12%, так как эти элементы резко снижают жаропрочность чугуна.
Конструктивные особенности и типоразмеры оснований
Геометрия основания изложницы не бывает универсальной. Она строго привязана к типу используемой изложницы (сифонная или верхняя разливка) и габаритам слитка. Ошибка в выборе размера даже на 5 мм может привести к перекосу изложницы и неравномерному остыванию слитка. В современной практике наиболее востребованы основания для квадратных и прямоугольных изложниц массой от 1 до 12 тонн.
Для сифонной разливки конструкция основания усложняется наличием каналов для прохода шамотных трубок или стопорного механизма. Здесь критически важна точность литья посадочных мест. Смещение канала относительно центра изложницы приведет к тому, что струя металла будет бить в стенку формы, вызывая эрозию огнеупора и загрязнение слитка песком или шлаком. Мы наблюдали случаи, когда из-за неточности изготовления основания уровень металла в изложницах поднимался неравномерно, что требовало ручной корректировки процесса разливщиком, повышая риск человеческого фактора.
Типоразмеры оснований обычно классифицируются по внутреннему размеру изложницы, который они обслуживают. Например, для изложницы с внутренним сечением 600×600 мм основание должно иметь внешние габариты, обеспечивающие устойчивую опору и удобный захват клещами крана. Толщина плиты основания варьируется от 100 до 250 мм в зависимости от массы заливаемого металла. Чем больше масса слитка, тем толще должно быть основание для аккумуляции тепла и предотвращения сквозного прогрева.
Ниже приведена таблица типовых параметров, которые мы используем как референсные при проектировании. Обратите внимание, что вес основания должен составлять примерно 15-20% от веса заливаемой стали для обеспечения оптимального теплового баланса.
| Тип изложницы (внутр. сечение) | Масса слитка (т) | Габариты основания (мм) | Толщина плиты (мм) | Рекомендуемый материал | Ресурс (циклов) |
|---|---|---|---|---|---|
| 400 x 400 мм | 1.5 — 2.5 | 800 x 800 | 120 | ЧШГ 40-10 | 100-120 |
| 600 x 600 мм | 4.0 — 6.0 | 1100 x 1100 | 160 | ЧШГ с легированием Cr | 120-150 |
| 800 x 800 мм | 8.0 — 10.0 | 1400 x 1400 | 200 | Жаропрочный чугун ХНМ | 150-180 |
| 1000 x 1000 мм | 12.0 — 15.0 | 1700 x 1700 | 250 | Жаропрочный чугун ХНМ | 180-200 |
При заказе нестандартных изделий необходимо предоставлять чертежи изложниц с указанием допусков на износ. Производители часто спрашивают: «Зачем вам такой сложный чертеж?». Ответ прост: основание изнашивается неравномерно. Центральная часть, подвергающаяся максимальному тепловому воздействию, прогорает быстрее краев. Некоторые современные конструкции предусматривают съемные центральные вставки или ребра жесткости, которые позволяют продлить жизнь основанию за счет замены только изношенной части. Однако это увеличивает первоначальную стоимость и сложность обслуживания.
Действие: Проверьте свои текущие чертежи на соответствие реальным размерам изношенных оснований. Если разница превышает 10 мм, внесите изменения в спецификацию для новых закупок, чтобы компенсировать будущий износ.
Производственный процесс и контроль качества: на что смотреть при аудите завода
Покупка основания изложницы для стальных слитков напрямую у производителя дает преимущество в контроле качества, но только если вы знаете, какие этапы производства являются критическими. Многие мелкие литейные цеха пытаются сократить цикл, игнорируя важные технологические операции. Мы посетили более 20 заводов в России и Китае и выявили ключевые точки, где чаще всего допускается брак.
Первый этап — подготовка формовочной смеси. Для отливки оснований высокого качества используется холодно-твердеющая смола (ХТС) или щелочные фенольные смолы. Эти связующие обеспечивают высокую прочность формы и хорошую газопроницаемость. Дешевые аналоги на основе глинистых связок или некачественных смол приводят к газовым раковинам на поверхности отливки. Газовые поры, расположенные близко к рабочей поверхности, при нагреве расширяются и вызывают отслоение металла («вздутие»), что делает основание непригодным для использования.
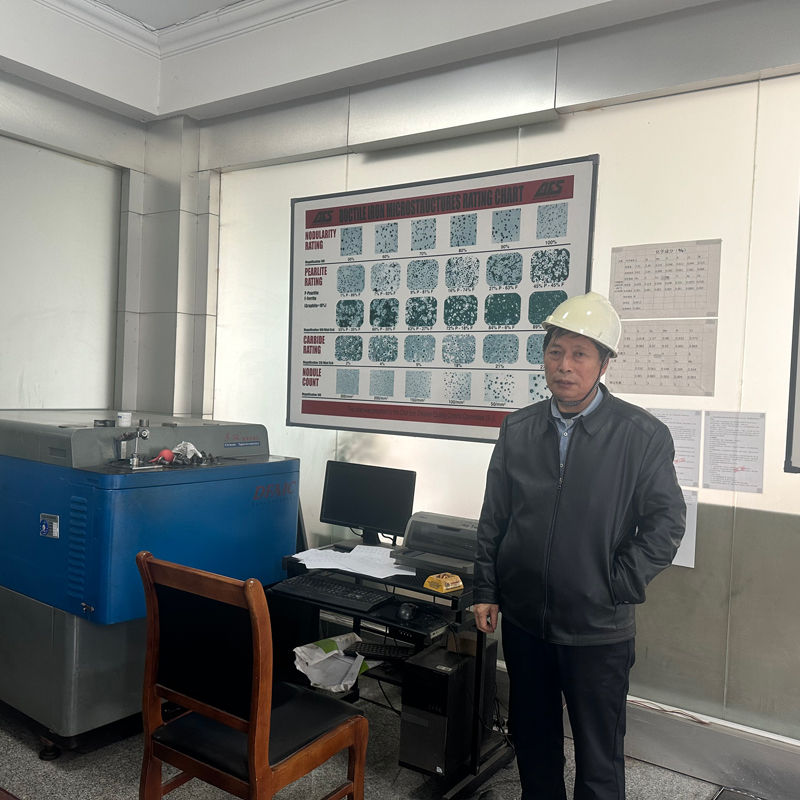
Второй критический этап — плавка и модифицирование чугуна. Процесс шаровизации графита (для ЧШГ) требует точного введения ферросилиция и магния. Передозировка магния приводит к образованию карбидов и хрупкости отливки, недодозировка — к сохранению пластинчатого графита и низкой прочности. Производитель обязан предоставлять спектральный анализ каждой плавки. Если завод отказывается показывать журналы плавки или результаты экспресс-анализа, это красный флаг. В 2026 году автоматизированные системы спектрального анализа являются стандартом, и отсутствие такого оборудования говорит о кустарном характере производства.
Третий этап — термообработка. Отливки оснований должны проходить отжиг для снятия внутренних напряжений, возникающих при неравномерном охлаждении толстостенных деталей. Без отжига основание может «повести» уже при первой транспортировке или установке. Время выдержки в печи зависит от толщины сечения и составляет обычно 4-6 часов при температуре 600-650 °C с медленным охлаждением вместе с печью. Ускоренное охлаждение на воздухе недопустимо, так как оно фиксирует напряжения в металле.
Мы рекомендуем проводить входной контроль каждой партии. Выборочная проверка должна включать:
- Измерение геометрических размеров с помощью лазерного сканера или шаблонов.
- Визуальный осмотр на наличие трещин, особенно в углах и местах перехода сечений.
- Проверку твердости металла (должна быть в пределах 170-220 HB для ЧШГ).
- Ультразвуковой контроль толщины стенки в критических зонах.
Один из наших партнеров обнаружил партию оснований с скрытыми трещинами только после того, как они начали трескаться в процессе эксплуатации. Ультразвуковой контроль, проведенный постфактум, показал, что трещины зародились еще в литейной форме из-за неправильного расположения холодильников. Это подчеркивает важность доверия к производителю, который имеет сертифицированную лабораторию неразрушающего контроля.
Совет: Если вы заказываете крупную партию, настаивайте на присутствии вашего инспектора на этапе отгрузки или требуйте видеоотчет с измерением ключевых параметров нескольких случайных единиц из партии.
Экономика закупки: расчет совокупной стоимости владения (TCO)
При выборе поставщика многие закупщики ориентируются только на цену за штуку. Это ошибочный подход. Для промышленных изделий, таких как основание изложницы, решающим фактором является совокупная стоимость владения (Total Cost of Ownership, TCO). Дешевое основание может стоить на 20% меньше, но если его ресурс в два раза ниже, а риск брака слитков выше, итоговые затраты будут значительно больше.
Давайте рассмотрим пример расчета TCO для партии из 100 оснований. Предположим, у нас есть два варианта:
Вариант А (Бюджетный): Цена 50 000 руб./шт., ресурс 50 циклов. Для обеспечения непрерывного производства в течение года (допустим, нужно 10 000 циклов разливки) потребуется 200 таких оснований (так как каждое выдерживает только 50 циклов, но нам нужно покрыть 10 000 циклов, значит нужно 10 000/50 = 200 штук? Нет, если одно основание работает 50 циклов, то для 10 000 циклов нужно 200 оснований в обороте? Давайте упростим: если парк из 100 оснований должен обеспечить 1000 циклов в месяц, то бюджетные основания придется менять в 2 раза чаще. Значит, закупка будет в 2 раза чаще. Или проще: срок службы 50 циклов против 150 циклов.
Пересчитаем на один цикл работы:
- Вариант А: 50 000 руб. / 50 циклов = 1 000 руб. за цикл.
- Вариант Б (Качественный): 75 000 руб. / 150 циклов = 500 руб. за цикл.
Разница в стоимости одного цикла двукратная в пользу качественного изделия. Но это еще не все. Необходимо учесть стоимость простоев на замену оснований. Замена основания требует остановки разливочной позиции, использования крана и рабочего времени. Если замена происходит в 3 раза реже, экономия на операционных расходах огромна. Кроме того, риск брака слитка из-за дефекта основания для Варианта А оценивается в 0.5%, а для Варианта Б — в 0.1%. При стоимости тонны стали 50 000 руб. и массе слитка 5 тонн, один бракованный слиток — это потеря 250 000 руб. Экономия на браке также существенна.
В 2026 году цены на сырье (чугун, ферросплавы) стабилизировались, но логистические расходы остаются волатильными. Покупка у российского производителя позволяет избежать валютных рисков и долгих сроков поставки из-за рубежа. Срок поставки от отечественного завода составляет обычно 4-6 недель, тогда как импорт может занимать 3-4 месяца с учетом таможенного оформления. Для металлургического завода простой из-за отсутствия расходных материалов недопустим.
Также стоит учитывать возможность возврата брака. Российские производители работают в рамках законодательства РФ, что упрощает претензионную работу. В случае с импортером возврат бракованной партии часто сопряжен с невозможностью вывоза товара или высокими транспортными расходами, которые превышают стоимость самого товара.
Вывод: При расчете бюджета умножайте цену изделия на коэффициент, обратный его ресурсу, и добавляйте стоимость потенциальных простоев. Самые дешевые основания оказываются самыми дорогими в эксплуатации.
Логистика, хранение и монтаж: продление срока службы
Даже идеально изготовленное основание можно испортить неправильной транспортировкой и хранением. Чугун — хрупкий материал, чувствительный к ударным нагрузкам. При погрузке и разгрузке категорически запрещено сбрасывать изделия с высоты. Падение с высоты даже 0.5 метра на бетонный пол может вызвать микротрещины, которые проявятся только через несколько месяцев работы. Мы требуем от наших клиентов использовать стропы с мягкими прокладками или специальные захваты, исключающие прямое воздействие на края плиты.
Хранение оснований должно осуществляться на ровной, твердой площадке. Нельзя складировать их в несколько ярусов без деревянных прокладок, так как это приводит к искривлению нижних рядов под весом верхних. Идеальный вариант — хранение в один ярус на поддонах. Если пространство ограничено, допускается штабелирование не более чем в два яруса с обязательным использованием выравнивающих брусьев толщиной не менее 100 мм, расположенных строго друг над другом.
Монтаж основания на разливочной площадке также имеет нюансы. Поверхность фундамента должна быть очищена от грязи, снега и льда. Наличие влаги под основанием при контакте с горячей изложницей может привести к мгновенному парообразованию и микровзрыву, который повредит поверхность чугуна. Основание должно быть установлено горизонтально. Перекос более 2 мм на метр длины недопустим, так как это вызовет неравномерное прилегание изложницы и утечку металла.
В процессе эксплуатации важно соблюдать режим охлаждения. Резкое охлаждение водой горячего основания (термошок) является главной причиной преждевременного выхода из строя. Рекомендуется естественное воздушное охлаждение. Если используется принудительное охлаждение, оно должно быть равномерным и начинаться только после того, как температура поверхности снизится до 400-500 °C. Регулярная очистка поверхности от окалины и остатков стали помогает контролировать состояние металла и вовремя выявлять начинающиеся трещины.
Мы заметили тенденцию, когда предприятия игнорируют ремонт мелких дефектов. Небольшие наплывы или выбоины можно заварить специальными чугунными электродами или зашпаклевать жаропрочной массой на ранних стадиях. Это продлевает жизнь основания на 10-15%. Однако, если трещина достигла длины более 50 мм или идет через все сечение, основание подлежит немедленной замене. Эксплуатация треснутого основания опасна для персонала.
Чек-лист для склада: Проверьте условия хранения ваших оснований сегодня. Есть ли прокладки между ярусами? Ровная ли площадка? Это бесплатные действия, которые могут сэкономить сотни тысяч рублей.
Как выбрать надежного производителя в 2026 году
Рынок литейных изделий в России консолидируется. Мелкие цеха уходят с рынка из-за роста требований к экологии и качеству. Остаются крупные игроки с полным циклом производства: от моделирования до механической обработки и контроля. При выборе партнера обращайте внимание на следующие признаки надежности:
- Наличие собственной лаборатории. Производитель должен иметь возможность проводить химический, механический и неразрушающий контроль на месте. Запросите сертификаты accreditation лаборатории.
- Опыт работы с металлургическими комбинатами. Попросите референс-лист. Если завод поставлял основания для НЛМК, Северстали или Евраза, это знак качества. Требования этих гигантов крайне высоки.
- Прозрачность производства. Готов ли производитель организовать экскурсию или видеоконференцию с производственной площадки? Открытость говорит об уверенности в своих процессах.
- Гибкость в кастомизации. Возможность изготовить основание по вашему чертежу, а не только по стандартному каталогу, важна для модернизации старого оборудования.
- Сертификация ISO 9001 и ГОСТ Р. Наличие действующего сертификата системы менеджмента качества гарантирует стабильность процессов.
Не стесняйтесь задавать неудобные вопросы. «Какой процент брака был у вас в прошлом квартале?», «Как вы компенсируете усадку чугуна при литье?», «Какие легирующие добавки вы используете?». Ответы на эти вопросы покажут уровень компетенции инженеров завода. Если вам отвечают общими фразами («у нас все хорошо»), это повод насторожиться. Профессионал скажет: «Наш средний брак составляет 1.5%, основные причины — газовые раковины, с которыми мы боремся путем улучшения вентиляции форм».
В 2026 году также важным фактором становится цифровизация. Передовые производители используют системы отслеживания каждой отливки (casting tracking). Вы можете получить паспорт изделия с историей его производства: номер плавки, дата литья, результаты контроля. Это обеспечивает полную прослеживаемость и упрощает разбор претензий.
Наша компания специализируется на производстве высококачественных оснований изложниц из легированного чугуна с шаровидным графитом. Мы понимаем специфику металлургического производства и предлагаем не просто товар, а инженерное решение, проверенное временем. Наши изделия проходят многоступенчатый контроль, а ресурс подтвержден испытаниями на ведущих предприятиях отрасли.
Почему выбирают ООО «Циндао Юйян Механическое Литье»
Когда речь заходит о выборе стратегического партнера для поставок критически важных компонентов, таких как основания изложниц, опыт и производственные мощности играют решающую роль. ООО «Циндао Юйян Механическое Литье» (ранее известное как Циндаоский станкостроительный завод № 3) представляет собой пример предприятия, сочетающего многолетние традиции литейного дела с современными технологиями.
Основанная в 1985 году, компания накопила более 40 лет экспертизы в области разработки и серийного производства литых изделий. Расположенная в городе Циндао, в непосредственной близости от скоростной автомагистрали G20 и международного аэропорта Лютин, компания обладает уникальными логистическими преимуществами. Это позволяет оперативно осуществлять поставки как внутри Китая, так и на международные рынки, что особенно важно в условиях глобальных цепочек поставок 2026 года.
Штат компании насчитывает более 280 сотрудников, включая команду из 12 высококвалифицированных инженеров и техников, среди которых два старших инженера. Такая концентрация технического expertise позволяет «Циндао Юйян» решать сложные задачи по проектированию и изготовлению нестандартных изделий. Компания специализируется на работе с различными материалами: сталью, чугуном (включая ковкий и с шаровидным графитом), алюминием и медью.
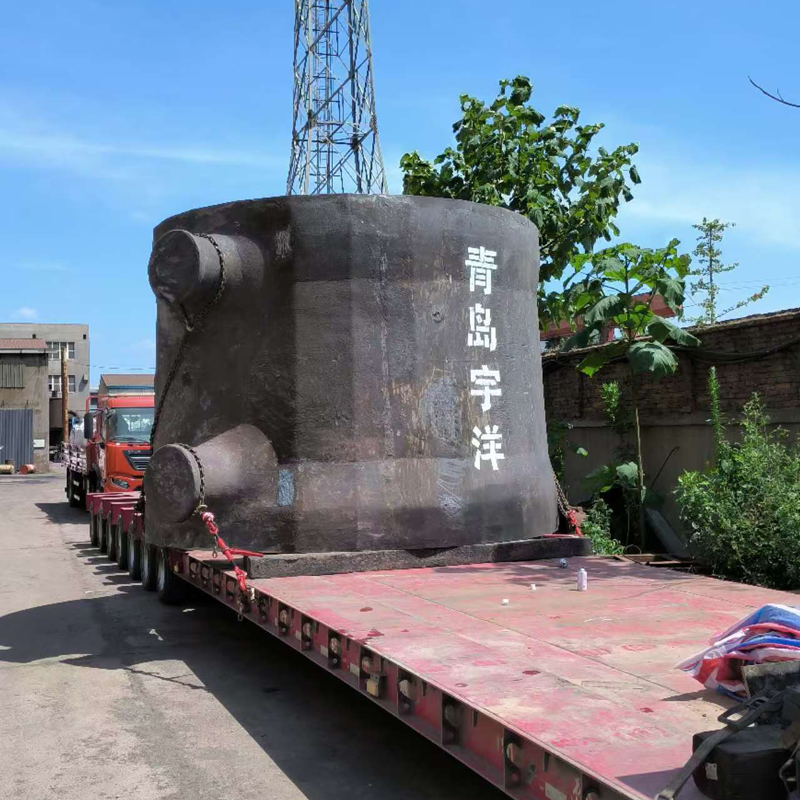
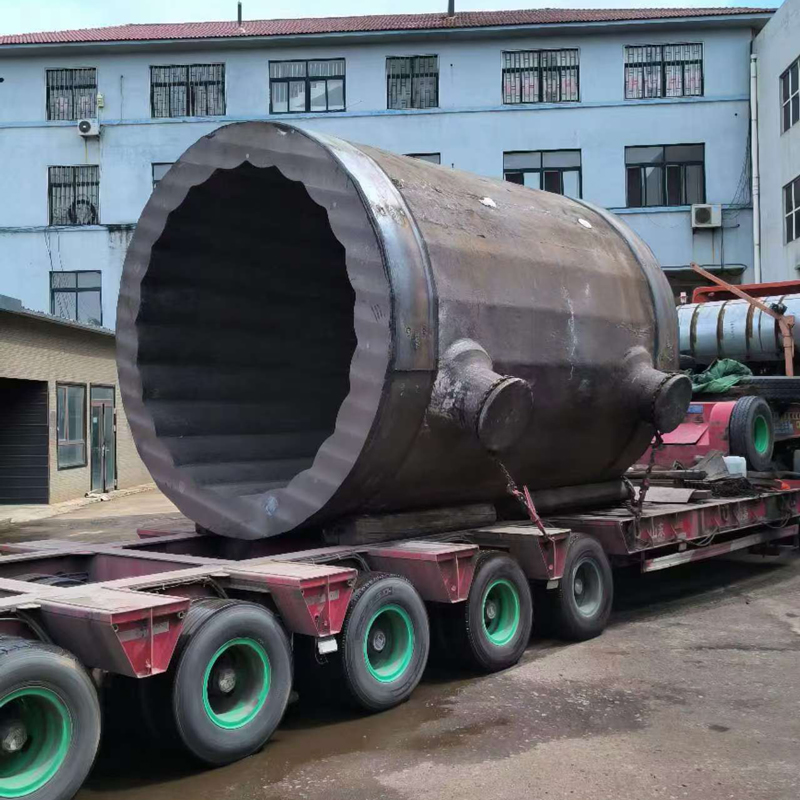
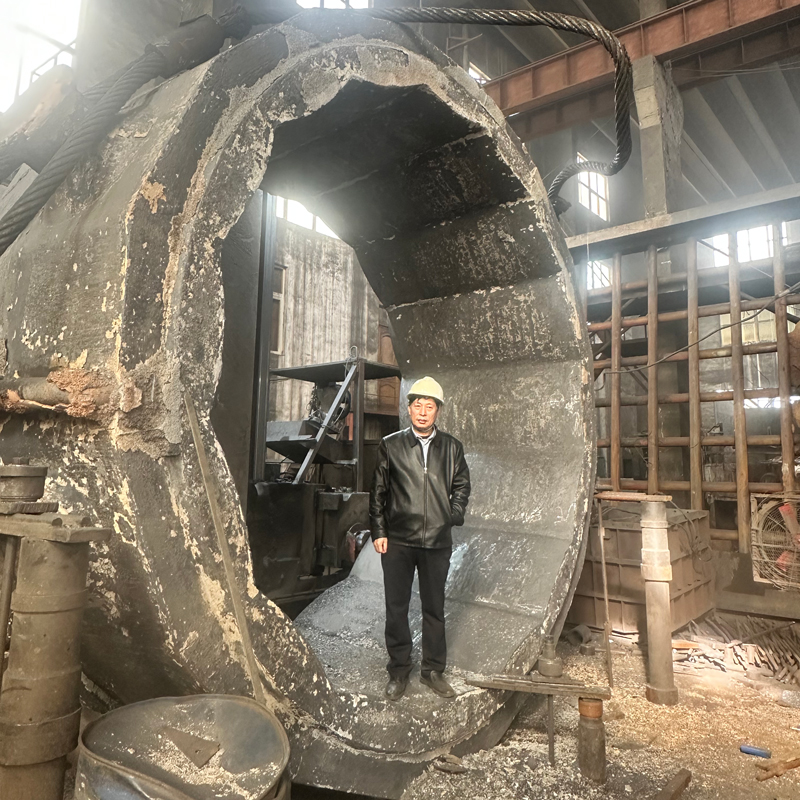
Ключевым преимуществом производителя является наличие полного производственного цикла. Процесс начинается с проектирования и изготовления моделей с использованием передовых CAD/CAM-технологий, продолжается литьем (в том числе крупногабаритных деталей массой до 220 тонн), термообработкой на интеллектуальных системах управления, механической обработкой на прецизионных станках с ЧПУ и заканчивается сборкой и упаковкой. Такой сквозной контроль исключает риски, связанные с передачей заказов субподрядчикам, и гарантирует стабильное качество каждой партии.
Система менеджмента качества завода сертифицирована по международным стандартам IATF 16949:2016 и ISO 9001:2015. Это не просто формальность, а подтверждение того, что процессы на заводе соответствуют строгим требованиям автомобильной и тяжелой промышленности. Продукция компании, включающая стальные изложницы специальной формы, промежуточные трубопроводы, противовесы и детали шасси, поставляется ведущим металлургическим и машиностроительным предприятиям Китая и зарубежья.
Репутация «Циндао Юйян Механическое Литье» подтверждена многочисленными наградами: званием «Соблюдение договоров и выполнение обещаний», статусом «Передовая налоговая компания» города Циндао и кредитным рейтингом AAA. Корпоративный девиз «стремление к развитию с передовыми технологиями, стремление к выживанию с надёжным качеством» отражает наш подход к каждому заказу. Выбирая нас, вы получаете не просто поставщика, а партнера, заинтересованного в долгосрочном успехе вашего производства.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для покупки оснований?
Обычно минимальная партия составляет 10 штук одного типоразмера. Это обусловлено экономикой подготовки формовочных линий и плавки. Однако для крупных заказов мы можем обсудить индивидуальные условия. Для пробной партии возможно изготовление 1-2 образцов, но их стоимость будет выше из-за расходов на переналадку.
Какой срок службы основания изложницы в реальных условиях?
Срок службы зависит от интенсивности эксплуатации и режима охлаждения. Для оснований из обычного серого чугуна он составляет 30-50 циклов. Для наших изделий из легированного ЧШГ ресурс составляет 120-180 циклов. При соблюдении рекомендаций по охлаждению и монтажу некоторые клиенты достигают 200 циклов.
Можно ли ремонтировать треснувшие основания?
Мелкие поверхностные дефекты и трещины длиной до 30 мм можно устранять заваркой специальными электродами или шпаклевкой. Однако если трещина сквозная или ее длина превышает 50 мм, ремонт нецелесообразен и опасен. Такое основание должно быть утилизировано и заменено на новое.
Какие документы сопровождают продукцию?
Каждая партия сопровождается паспортом качества, в котором указаны: марка чугуна, результаты химического анализа, результаты механических испытаний (твердость, предел прочности), акт ультразвукового контроля и сертификат соответствия ГОСТ. По запросу мы предоставляем протоколы конкретных плавок.
Как осуществляется доставка и упаковка?
Доставка осуществляется автомобильным или железнодорожным транспортом. Изделия упаковываются в деревянные поддоны или фиксируются стальными лентами с использованием амортизирующих прокладок. Мы гарантируем сохранность груза при соблюдении правил перегрузки. Стоимость доставки рассчитывается индивидуально в зависимости от региона.
Выбор правильного основания изложницы — это инвестиция в стабильность вашего производства. Не рискуйте качеством слитков ради сомнительной экономии на расходных материалах. Доверьтесь профессионалам с доказанным опытом.
Купить основание изложницы для стальных слитков у производителя
Свяжитесь с нами сегодня для получения технического консультации и расчета стоимости вашей партии.