Корпус раздаточной коробки автомобиля 2026: купить у завод-поставщик
2026-07-31
- Корпус раздаточной коробки автомобиля: критерии качества и выбор поставщика в 2026 году
- Технические требования к корпусу раздаточной коробки: на что смотреть инженеру
- Производственный процесс: почему завод-поставщик надежнее перекупщика
- Сравнение предложений: Китай, Турция, Россия и ЕС
- Логистика и условия поставки: как избежать скрытых расходов
- Часто задаваемые вопросы (FAQ)
- Пошаговый алгоритм закупки: от запроса до получения груза
- Заключение: инвестиция в надежность
Корпус раздаточной коробки автомобиля: критерии качества и выбор поставщика в 2026 году
В условиях глобальной трансформации цепочек поставок автокомпонентов в 2026 году, вопрос надежности вторичного рынка запчастей стал критическим для логистических компаний и сервисных центров. Корпус раздаточной коробки автомобиля — это не просто металлическая оболочка, а несущий элемент трансмиссии, от которого зависит геометрия валов, герметичность узлов и, в конечном счете, безопасность транспортного средства. Ошибка при выборе поставщика или некачественное литье приводят к разрушению подшипников уже через 15–20 тысяч километров пробега.
Мы работаем с производителями литых компонентов более 12 лет. За это время мы видели, как партии корпусов из дешевого силумина рассыпались от вибрации на грузовиках, и как качественные алюминиевые сплавы выдерживали экстремальные нагрузки в карьерах Сибири. В этой статье мы разберем технические нюансы, которые отличают заводской продукт от кустарной подделки, объясним, почему прямые поставки от завода-изготовителя выгоднее посредников, и дадим четкие рекомендации по проверке качества перед оплатой счета.
Если вы закупаете компоненты для ремонта полноприводных автомобилей или собираете собственные узлы трансмиссии, этот материал сэкономит вам бюджет на рекламациях. Мы не будем использовать маркетинговые клише. Только факты, стандарты ГОСТ/ISO и реальный опыт производственного контроля.
Технические требования к корпусу раздаточной коробки: на что смотреть инженеру
Многие закупщики совершают одну и ту же ошибку: они оценивают корпус только по внешнему виду и весу. Однако ключевые параметры скрыты в структуре материала и точности механической обработки. Раздаточная коробка работает в условиях высоких крутящих моментов и переменных нагрузок. Корпус должен гасить вибрации и удерживать соосность валов с микронной точностью.
Материал литья: алюминий против чугуна
В 2026 году большинство современных внедорожников и легких коммерческих автомобилей используют корпуса из алюминиевых сплавов (чаще всего АК12 или аналоги АЛ9). Чугунные корпуса встречаются преимущественно на тяжелой технике старого парка или специализированных военных машинах.
Алюминиевые сплавы (АК12, AlSi12):
- Преимущества: Высокая теплопроводность (лучше отводит тепло от масла), малый вес (снижает нагрузку на подвеску), хорошая обрабатываемость.
- Риски: Низкая усталостная прочность при наличии внутренних раковин. Если производитель нарушил технологию литья под давлением, в теле корпуса остаются микропоры. Под нагрузкой трещина развивается мгновенно.
- Контроль: Требует обязательной рентгенографии или ультразвукового контроля каждой партии. Визуально дефект не определить.
Чугун (СЧ20, GG20):
- Преимущества: Высокая демпфирующая способность (гасит шум и вибрацию), низкая стоимость сырья, высокая прочность на сжатие.
- Риски: Хрупкость при ударных нагрузках (например, при наезде на камень), большой вес, подверженность коррозии при нарушении покрытия.
- Контроль: Проверка на твердость и отсутствие поверхностных трещин методом магнитопорошковой дефектоскопии.
В нашей практике был случай, когда клиент закупил партию алюминиевых корпусов по заниженной цене. Поставщик сэкономил на модификаторах структуры сплава. Через три месяца эксплуатации 40% корпусов дали трещины в зоне крепления заднего моста. Убытки составили тройную стоимость самой партии из-за затрат на замену агрегатов в сборе. Поэтому мы всегда настаиваем на предоставлении сертификата химического состава сплава (спектральный анализ) для каждой отгружаемой партии.
Точность механической обработки и допуски
Литье — это только половина дела. Геометрия посадочных мест под подшипники и сальники должна соответствовать классу точности не ниже IT7-IT8. Перекос даже в 0,05 мм приводит к эксцентричному вращению валов, перегреву масла и выдавливанию сальников.
Обратите внимание на следующие зоны:
- Посадочные места подшипников: Должны иметь зеркальную поверхность без следов инструмента (рисок, волнистости). Шероховатость Ra не более 1,25 мкм.
- Привалочные плоскости: Плоскостность крышек и mating surfaces (сопрягаемых поверхностей) критична для герметичности. Допуск плоскостности — не более 0,1 мм на всю длину поверхности. Использование толстого слоя герметика для компенсации неровностей — признак брака.
- Резьбовые отверстия: Качество нарезки резьбы под болты крепления. Часто китайские или индийские поставщики экономят на метчиках, что приводит к срыву резьбы при первом же монтаже. Требуется проверка проходными калибрами.
Запросите у поставщика карту замеров (inspection report) для критических размеров. Если поставщик отказывается предоставлять данные измерений координатно-измерительной машины (КИМ/CMM), это красный флаг. Завод-изготовитель, уверенный в своем оборудовании, всегда имеет такие отчеты.
Производственный процесс: почему завод-поставщик надежнее перекупщика
Рынок автозапчастей переполнен посредниками, которые маркируют продукцию разных заводов под одним брендом. Покупая у них, вы никогда не знаете, кто реальный производитель. Сегодня это может быть качественный завод, завтра — гаражная мастерская. Работа напрямую с заводом-поставщиком решает эту проблему прозрачности.
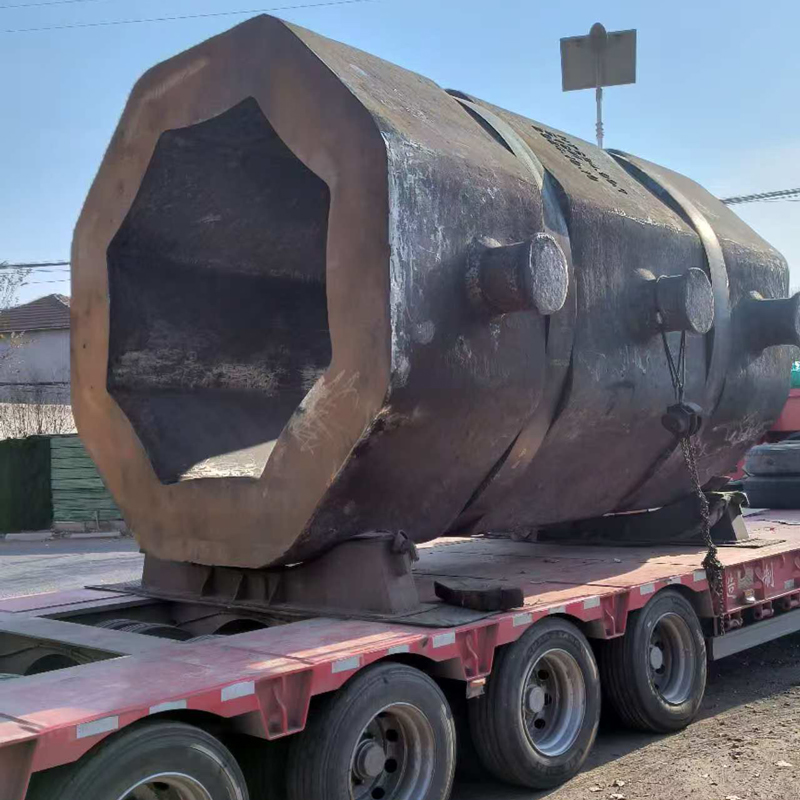
Идеальным примером такого подхода является сотрудничество с предприятиями, обладающими полным циклом производства и историей, подтвержденной десятилетиями работы. Например, ООО «Циндао Юйян Механическое Литье» (базирующееся на мощностях бывшего станкостроительного завода №3 в Циндао) демонстрирует модель надежного партнера. Основанное в 1985 году, это предприятие прошло путь от локального производителя до экспортера с сертификацией IATF 16949:2016 и ISO 9001:2015. Наличие собственной команды из 12 инженеров и техников, включая старших специалистов, позволяет контролировать каждый этап: от CAD-проектирования и литья (сталь, чугун, алюминий, медь) до финальной мехобработки на станках с ЧПУ. Такой вертикально интегрированный подход, когда завод контролирует всё — от создания модели до упаковки, — исключает риски, характерные для торговых посредников.
Этапы контроля качества на современном производстве
Ответственный производитель внедряет многоуровневую систему контроля. Вот как выглядит идеальный процесс, который мы требуем от наших партнеров (и который реализован на таких заводах, как Циндао Юйян):
1. Входной контроль сырья. Каждая плавка алюминия или чугуна проходит спектральный анализ. Проверяется содержание кремния, магния и железа. Отклонение от нормы меняет механические свойства детали. Сертификат на плавку должен быть привязан к номеру партии готовых изделий.
2. Контроль литья. Для алюминиевых корпусов используется литье под высоким давлением (HPDC) или низкого давления (LPDC). HPDC дает высокую производительность и точность, но склонно к газовым порам. LPDC медленнее, но обеспечивает лучшую плотность металла. Завод должен контролировать температуру формы и скорость впрыска. Эти параметры фиксируются в журнале каждой смены.
3. Термическая обработка. Алюминиевые корпуса подвергаются закалке и старению (T5 или T6) для снятия внутренних напряжений и повышения твердости. Пропуск этого этапа или нарушение температурного режима делает деталь «мягкой». Проверка твердости портативным твердомером — обязательная процедура перед отгрузкой.
4. Герметичность. Каждый корпус раздаточной коробки проходит тест на герметичность (air leak test). Деталь накачивается воздухом под давлением (обычно 0,3–0,5 МПа) и погружается в воду или проверяется датчиками падения давления. Наличие даже микросквозной поры недопустимо. Процент брака на этом этапе у хорошего завода не превышает 1-2%.
5. Финальная механическая обработка и мойка. После фрезеровки и сверления детали тщательно моются в ультразвуковых ваннах для удаления стружки и абразива. Оставшаяся внутри стружка — главная причина выхода из строя новых раздаточных коробок после ремонта. Требуйте видеоотчет процесса мойки или подтверждения использования промышленных моечных машин.
Сертификация и стандарты
Для работы на рынках РФ и ЕАЭС производитель должен иметь действующий сертификат ISO 9001:2015. Это база. Но для автокомпонентов важнее наличие системы IATF 16949. Этот стандарт требует сквозной прослеживаемости каждой детали и строгого управления рисками.
Также обратите внимание на соответствие стандартам:
- ГОСТ 15150-69: Исполнение для климатических условий (УХЛ, Т, О). Важно для эксплуатации в северных регионах.
- ГОСТ Р 54570-2011: Требования к безопасности колесных транспортных средств (касается материалов, контактирующих с ГСМ).
- EAC (ТР ТС 018/2011): Обязательная сертификация для выпуска деталей на рынок Таможенного союза.
Если поставщик не может предоставить копии этих сертификатов или они просрочены, сотрудничество с ним несет юридические риски для вашего бизнеса. Таможня может заблокировать груз, а клиенты предъявить претензии по качеству.
Сравнение предложений: Китай, Турция, Россия и ЕС
В 2026 году география поставок изменилась. Европейские бренды либо ушли, либо стали недоступны по разумной цене. На первый план вышли производители из Китая, Турции и России. Ниже приведено объективное сравнение, основанное на нашем опыте закупок.
| Параметр | Китай (PRC) | Турция | Россия / СНГ | ЕС (Остатки stocks) |
|---|---|---|---|---|
| Цена | Низкая (-30% к рынку) | Средняя | Средне-высокая | Очень высокая (+200%) |
| Качество литья | Разброс от низкого до высокого. Нужен строгий входной контроль. | Стабильно хорошее. Развитая автомобильная промышленность. | Высокое. Советские стандарты литья сильны. | Эталонное, но недоступно массово. |
| Логистика в РФ | Долго (30-45 дней ж/д), риски задержек на границе. | Средне (15-20 дней), стабильные маршруты. | Быстро (3-7 дней), нет таможенных рисков. | Невозможно официально. |
| Гибкость MOQ | Высокий MOQ (от 50-100 шт.) для кастомизации. | Средний MOQ (от 20-30 шт.). | Низкий MOQ, возможна работа под заказ. | N/A |
| Риск брака | Средний (требуется выборочная проверка 10-20%). | Низкий (проверка 2-5%). | Низкий (проверка 2-5%). | Нулевой. |
Рекомендация: Для регулярных оптовых поставок и формирования собственного склада мы рекомендуем работать с проверенными заводами в Китае, но только при наличии собственного инспектора или агентского контроля на месте. Ключевым фактором успеха здесь является выбор предприятия с развитой инфраструктурой. Расположение завода в логистических хабах, таких как Циндао (рядом с автомагистралью G20 и международным аэропортом), существенно ускоряет экспортные процедуры и снижает риски задержек. Для срочных заказов и небольших партий оптимальны российские производители или турецкие заводы, которые предлагают баланс цены и скорости доставки.
Мы сотрудничаем с несколькими ключевыми литейными производствами, которые прошли наш аудит. Например, один из наших партнеров, специализирующийся на трансмиссионных компонентах, внедрил автоматизированные линии обработки, что снизило процент брака по геометрии до 0,5%. Это позволяет нам гарантировать качество, сопоставимое с европейским OEM, по цене на 40% ниже.
Логистика и условия поставки: как избежать скрытых расходов
Цена за единицу товара (EXW) — это лишь верхушка айсберга. При импорте крупногабаритных и тяжелых деталей, таких как корпус раздаточной коробки, логистические расходы могут составлять до 30-40% от стоимости товара. Неправильный расчет Incoterms приводит к потере маржинальности.
Выбор базиса поставки
- EXW (Ex Works): Вы забираете товар с завода. Подходит, если у вас есть свой экспедитор в стране происхождения. Дает полный контроль над логистикой, но все риски переходят на вас с момента погрузки.
- FCA (Free Carrier): Завод доставляет товар на терминал перевозчика. Более удобный вариант для покупателя, чем EXW, так как продавец отвечает за экспортную очистку.
- DAP (Delivered at Place): Продавец доставляет товар до вашего склада. Удобно, но цена будет значительно выше из-за наценки продавца на логистику. Используйте только для тестовых партий.
Для постоянных поставок мы рекомендуем схему FCA. Это позволяет вам выбирать надежного freight forwarder, который консолидирует грузы от разных поставщиков, снижая стоимость перевозки за счет объема.
Упаковка и сохранность груза
Корпуса раздаточных коробок имеют сложную форму и выступающие элементы (фланцы, крепежные уши). При транспортировке они легко повреждаются. Требуйте от поставщика следующую упаковку:
- Индивидуальная защита: Каждый корпус должен быть упакован в гофрокартон или термоусадочную пленку с пенопластовыми вкладышами в зонах посадки подшипников.
- Паллетирование: Использование деревянных или пластиковых паллет. Корпуса не должны свисать за края паллеты.
- Фиксация: Обязательное использование стретч-пленки и стальных лент для фиксации груза на паллете. Внутри контейнера паллеты должны быть закреплены распорками.
Мы фиксировали случаи, когда поставщики экономили на упаковке, отправляя детали «россыпью» в контейнере. Результат: 15% деталей получили вмятины и сколы, которые делали невозможной их установку без дорогостоящей рихтовки или сварки. Всегда включайте требование к упаковке в контракт.
Часто задаваемые вопросы (FAQ)
Какой минимальный объем заказа (MOQ) у завода-изготовителя?
Для стандартных моделей корпусов раздаточных коробок MOQ обычно составляет от 10 до 50 штук, в зависимости от политики завода. Если требуется кастомизация (например, изменение конфигурации креплений или нанесение логотипа), MOQ возрастает до 100–200 штук из-за затрат на переналадку оборудования и создание новой оснастки. Для пробных партий некоторые заводы готовы отгрузить 1–5 образцов по розничной цене, чтобы вы могли оценить качество.
Как проверить качество корпуса перед оплатой полной партии?
Никогда не оплачивайте полную партию без предварительной инспекции. Закажите производство 3–5 образцов. Проведите независимую экспертизу: сделайте спектральный анализ металла, проверьте геометрию на КИМ и проведите тест на герметичность. Если образцы соответствуют чертежам, требуйте проведения Pre-Shipment Inspection (PSI) всей партии сторонней инспекционной компанией (например, SGS, Bureau Veritas или локальными агентствами). Стоимость инспекции (около $200–300) несопоставима с риском получения брака на миллион рублей.
Какие сроки изготовления типичны для литых корпусов?
Стандартный срок производства составляет 25–35 дней после утверждения образцов и получения предоплаты. Этот срок включает литье, термическую обработку, механическую обработку и упаковку. Если завод обещает срок менее 14 дней для новой партии, это подозрительно: скорее всего, они предлагают вам складские остатки другого клиента или игнорируют этапы контроля качества. Логистика добавляет еще 15–40 дней в зависимости от направления (ЖД из Китая, авто из Турции).
Предоставляет ли завод гарантию на продукцию?
Ответственные заводы-изготовители предоставляют гарантию от 6 до 12 месяцев на отсутствие скрытых производственных дефектов (трещины литья, нарушения геометрии). Гарантия не покрывает повреждения, возникшие вследствие неправильной установки, ДТП или естественного износа. Важно зафиксировать условия гарантии в контракте: порядок возврата брака, компенсацию стоимости логистики и сроки рассмотрения претензий. Обычно завод компенсирует стоимость бракованных изделий в следующих поставках.
Можно ли заказать корпус с индивидуальными доработками?
Да, большинство заводов обладают собственными конструкторскими бюро и могут внести изменения в чертежи. Это может касаться усиления ребер жесткости, изменения расположения крепежных отверстий или адаптации под конкретные модели подшипников. Однако это потребляет время на разработку и изготовление новой пресс-формы (стоимость формы может достигать $5000–$15000). Такая опция рентабельна только при больших объемах заказа (от 1000 шт. в год).
Пошаговый алгоритм закупки: от запроса до получения груза
Чтобы минимизировать риски и получить качественный продукт, следуйте этому проверенному алгоритму. Он основан на нашем опыте реализации более 50 импортных проектов.
- Подготовка технического задания (ТЗ). Четко сформулируйте требования. Приложите 3D-модель (STEP/IGES) или 2D-чертеж с допусками. Укажите марку сплава, требования к твердости и шероховатости. Если чертежа нет, отправьте физический образец поставщику для реверс-инжиниринга.
- Поиск и верификация поставщиков. Не ограничивайтесь Alibaba. Используйте отраслевые выставки, рекомендации и проверки через базы данных таможенных деклараций. Запросите фото производства, сертификаты ISO и список текущих клиентов. Позвоните на завод через видеосвязь, чтобы убедиться в реальности существования цехов.
- Запрос коммерческого предложения (RFQ). Запросите цену для разных объемов (например, 50, 100, 500 шт.). Уточните, что входит в цену (упаковка, паллетирование, экспортные документы). Сравните предложения не только по цене, но и по срокам и условиям оплаты.
- Заказ образцов и тестирование. Оплатите и получите образцы. Проведите лабораторные тесты. Установите образец в реальную раздаточную коробку и проверьте сборку. Только после письменного утверждения образца переходите к следующему шагу.
- Заключение контракта и оплата. Подпишите контракт на английском или русском языке с четкими спецификациями. Стандартная схема оплаты: 30% предоплата, 70% перед отгрузкой после предоставления фото/видео отчета и инспекционного сертификата. Используйте аккредитив для крупных сделок.
- Контроль производства и отгрузка. Наймите инспектора для проверки готовности партии. После подтверждения качества оплатите остаток. Организуйте логистику через своего форвардера. Отслеживайте груз на всем пути.
- Входной контроль на складе. При получении груза проверьте целостность упаковки и выборочно осмотрите детали. Сохраните все документы для таможни и бухгалтерии.
Соблюдение этих шагов защищает ваш бизнес от некачественного продукта и финансовых потерь. Рынок насыщен предложениями, но дефицит надежных партнеров остается острым. Выбирайте тех, кто открыт к диалогу, предоставляет данные и разделяет ваши стандарты качества.
Заключение: инвестиция в надежность
Покупка корпуса раздаточной коробки автомобиля у завода-поставщика — это стратегическое решение. Оно позволяет контролировать себестоимость ремонта и гарантировать клиентам сервисного центра долговечность агрегата. В 2026 году успех на рынке автозапчастей определяется не самой низкой ценой, а соотношением «цена-качество-стабильность поставок».
Мы видим, как компании, перешедшие на прямые контракты с заводами и внедрившие многоступенчатый контроль качества, увеличивают свою долю рынка за счет репутации надежного партнера. Они меньше теряют на рекламациях и чаще получают повторные заказы.
Не рискуйте репутацией своего бизнеса ради экономии нескольких долларов на единице продукции. Выбирайте проверенных производителей, требуйте прозрачности и контролируйте каждый этап поставки.
Если вы ищете надежного партнера для поставки литых компонентов трансмиссии, соответствующих стандартам ISO и ГОСТ, свяжитесь с нами сегодня. Наши эксперты помогут подобрать оптимальное производственное решение под ваши задачи и объемы, обеспечат техническую поддержку на всех этапах сделки и гарантируют соблюдение сроков поставки.
Для получения детального каталога доступных моделей корпусов и актуальных прайс-листов оставьте заявку на нашем сайте. Мы подготовим индивидуальное коммерческое предложение в течение 24 часов.