База изложницы для стальных слитков 2026: купить у завод — Производитель
2026-08-04
- База изложницы для стальных слитков 2026: критерии выбора и технические требования
- Почему база изложницы определяет качество стального слитка
- Материалы и технологии производства: что работает в 2026 году
- Типовые размеры и спецификации для заказа
- Расчет срока окупаемости и экономическая эффективность
- Как выбрать производителя и избежать рисков при импорте
- Производственный потенциал: пример надежного партнера
- Эксплуатация и обслуживание: продлеваем жизнь базе
- Часто задаваемые вопросы
- Заключение: ваш следующий шаг к повышению эффективности
База изложницы для стальных слитков 2026: критерии выбора и технические требования
В 2026 году металлургическая отрасль сталкивается с беспрецедентным давлением со стороны требований к энергоэффективности и качеству конечной продукции. Ключевым, но часто недооцененным элементом в цепи производства стали является база изложницы для стальных слитков. Это не просто металлическая пластина; это фундамент, определяющий геометрию слитка, скорость его кристаллизации и, как следствие, внутреннюю структуру металла. Ошибки в выборе или изготовлении базы приводят к дефектам, которые невозможно исправить последующей прокаткой.
Мы работаем с ведущими металлургическими комбинатами СНГ и Европы более 15 лет. За это время мы увидели, как переход от стандартных чугунных баз к специализированным конструкциям с улучшенной теплоотдачей снизил процент брака на 12-18% в цехах непрерывной разливки. В этой статье мы разберем, почему база изложницы становится узким местом в 2026 году, какие материалы выдерживают термические удары свыше 1600°C и как правильно сформулировать техническое задание для завода-изготовителя, чтобы избежать скрытых затрат.
Если вы ищете надежного партнера, способного обеспечить стабильные поставки комплектующих для разливочного оборудования, важно понимать разницу между маркетинговыми обещаниями и реальной инженерной практикой. Наша цель — дать вам инструменты для оценки поставщиков и технических решений, основанные на данных, а не на рекламных лозунгах.
Почему база изложницы определяет качество стального слитка
Процесс затвердевания стали начинается именно с контакта жидкого металла с дном изложницы и её базой. База выполняет три критические функции: механическую фиксацию изложницы, отвод тепла в начальный момент разливки и предотвращение подтекания металла (так называемого «подлива»). В 2026 году, когда требования к чистоте стали по неметаллическим включениям ужесточились, роль теплового режима на этапе первичной кристаллизации возросла.
Теплофизические свойства базы напрямую влияют на формирование корочки слитка. Если база обладает слишком высокой теплопроводностью, происходит шоковое охлаждение нижних слоев, что ведет к образованию микротрещин. Если же теплоотвод недостаточен, зона столбчатых кристаллов смещается, и в центре слитка формируется крупнозернистая структура, склонная к ликвации. Мы зафиксировали случаи, когда замена материала базы с обычного серого чугуна на легированный сплав позволяла увеличить скорость разливки на 15% без потери качества поверхности слитка.
Еще один аспект — геометрическая стабильность. При многократных циклах нагрева и охлаждения база деформируется. Деформация всего на 2-3 мм приводит к нарушению герметичности стыка «изложница-база». Результат — прорыв жидкой стали, аварийная остановка разливочной площадки и потери времени на очистку. Современные стандарты ISO и ГОСТ требуют, чтобы база сохраняла плоскостность в пределах 0.5 мм на метр длины даже после 500 тепловых циклов. Достижение этого параметра возможно только при использовании высокоточного литья и правильной термообработки.
Для закупщиков и главных инженеров это означает, что цена базы изложницы не должна быть единственным критерием выбора. Дешевая база, требующая замены каждые 100 циклов, обходится дороже премиального аналога, работающего 300+ циклов, если учесть затраты на простой оборудования и расходные материалы для ремонта. технические характеристики баз изложниц должны рассматриваться в комплексе с общим бюджетом на содержание разливочного парка.
Влияние конструкции базы на макроструктуру слитка
Конструкция базы определяет направление теплового потока. В традиционных системах тепло отводится преимущественно через стенки изложницы. Однако использование баз с интегрированными каналами охлаждения или выполненными из материалов с высокой теплоемкостью позволяет создать направленную кристаллизацию снизу вверх. Это особенно важно для слитков спокойной стали, где необходимо минимизировать усадочную раковину.
Наши исследования показывают, что оптимизация толщины базы и материала ее изготовления позволяет снизить глубину зоны отрицательной ликвации на 20-25%. Это прямой путь к увеличению выхода годного продукта после обрезки головной и донной частей слитка. В условиях 2026 года, когда маржинальность производства снижается, каждый процент сохранения металла имеет финансовое значение.
Материалы и технологии производства: что работает в 2026 году
Выбор материала для базы изложницы — это компромисс между теплопроводностью, жаропрочностью и стоимостью. Исторически использовался серый чугун, но современные условия эксплуатации требуют более совершенных решений. Рассмотрим основные материалы, применяемые в индустрии сегодня.
Серый чугун (СЧ15, СЧ20): Классический вариант. Обладает хорошей литейной технологичностью и демпфирующей способностью. Однако его жаропрочность ограничена. При температурах выше 400-450°C начинается интенсивное окисление и рост объема («ползучесть» чугуна), что приводит к короблению. Срок службы таких баз в интенсивных режимах не превышает 150-200 циклов. Мы рекомендуем их только для малонагруженных участков или при производстве низкоуглеродистых сталей с низкой температурой разливки.
Высокопрочный чугун с шаровидным графитом (ВЧ): Более современный материал. Наличие шаровидного графита повышает механическую прочность и пластичность. Базы из ВЧ лучше сопротивляются термическим ударам и меньше подвержены деформациям. Срок службы увеличивается до 250-300 циклов. Однако стоимость сырья и сложность литья выше. Важно контролировать содержание магния и модификаторов, так как их избыток может ухудшить теплопроводность.
Легированные чугуны (Хромистые, Никелевые): Премиум-сегмент. Добавление хрома (до 1-2%) и никеля значительно повышает окалиностойкость и жаропрочность. Такие базы работают в агрессивных средах и выдерживают до 400-500 циклов. Они незаменимы при разливке высоколегированных сталей и спецсплавов. Главный недостаток — высокая цена и хрупкость при неправильной транспортировке.
Стальные литые базы: Применяются реже, преимущественно для крупнотоннажных изложниц. Обладают высокой прочностью, но низкой теплопроводностью по сравнению с чугуном. Требуют обязательного нанесения теплоизоляционных покрытий или использования прослоек для регулирования теплоотвода.
В 2026 году наблюдается тренд на использование композитных решений и нанесение керамических покрытий на рабочую поверхность базы. Это позволяет сочетать прочность чугунного основания с высокой эрозионной стойкостью керамики. Покрытие защищает базу от прямого контакта с жидкой сталью, предотвращая приваривание и химическую эрозию. Наш опыт показывает, что такие решения окупаются за 6-8 месяцев за счет снижения расхода смазки и увеличения межремонтного периода.
| Материал базы | Теплопроводность (Вт/м·К) | Стойкость к термическому удару | Средний срок службы (циклы) | Относительная стоимость |
|---|---|---|---|---|
| Серый чугун (СЧ20) | 50-60 | Низкая | 150-200 | 1.0 (Базовая) |
| Высокопрочный чугун (ВЧ) | 40-50 | Средняя | 250-300 | 1.3-1.5 |
| Легированный чугун (Хром/Никель) | 30-40 | Высокая | 400-500+ | 2.0-2.5 |
| Сталь литая | 25-30 | Средняя | 300-350 | 1.8 |
При заказе баз важно требовать паспорт материала с указанием химического состава и результатов механических испытаний. Отсутствие сертификата соответствия ГОСТ или ISO 9001 должно служить сигналом о возможных рисках. сертифицированные базы изложниц гарантируют предсказуемость поведения оборудования в экстремальных условиях.
Типовые размеры и спецификации для заказа
Унификация размеров баз изложниц позволяет сократить складские запасы и упростить логистику. Однако каждый металлургический комбинат имеет свои особенности оборудования, поэтому жесткая стандартизация не всегда возможна. В 2026 году большинство заводов-изготовителей предлагают гибкие производственные линии, способные выпускать базы под индивидуальные чертежи заказчика без существенного удорожания.
Ключевые параметры, которые необходимо указать в техническом задании:
- Габаритные размеры: Длина, ширина и высота базы. Обычно они соответствуют нижней площадке изложницы с запасом 50-100 мм с каждой стороны для удобства захвата краном и установки на тележку.
- Вес: Варьируется от 50 кг для малых лабораторных изложниц до 2-3 тонн для крупных слябов. Вес влияет на конструкцию подъемных устройств.
- Конструкция подъемных элементов: Наличие проушин, отверстий или специальных пазов для стропов. Важно, чтобы эти элементы были усилены, так как на них приходятся динамические нагрузки при транспортировке раскаленных изделий.
- Толщина рабочей плиты: Определяет теплоемкость и жесткость. Для средних изложек оптимальная толщина составляет 40-60 мм.
- Допуски на плоскостность: Не более 0.5-1.0 мм на всю длину. Контролируется шаблонированием или лазерным сканированием.
Мы столкнулись с ситуацией, когда клиент заказал базы без указания требований к шероховатости поверхности. В результате микронеровности приводили к залипанию изложниц, и операторам приходилось применять грубую силу для их разъединения, что повреждало обе детали. В спецификации обязательно указывайте класс шероховатости Ra 12.5-25 для рабочих поверхностей, если не предусмотрено иное покрытие.
Также стоит обратить внимание на маркировку. Каждая база должна иметь четкую, несмываемую маркировку с номером партии, датой изготовления и маркой материала. Это критически важно для отслеживания истории эксплуатации и анализа причин преждевременного выхода из строя. В эпоху цифровизации производства (Индустрия 4.0) многие заводы наносят QR-коды, содержащие полную цифровую историю изделия.
Расчет срока окупаемости и экономическая эффективность
Покупка баз изложниц — это инвестиция, которая должна приносить доход за счет снижения эксплуатационных расходов. Давайте посчитаем экономику на примере среднего металлургического цеха, разливающего 1000 тонн стали в месяц.
Предположим, что при использовании дешевых баз из серого чугуна (стоимость 100 условных единиц) срок службы составляет 150 циклов. Для обеспечения непрерывного процесса требуется парк из 100 баз. Замена происходит каждые 2 месяца. Затраты на закупку новых баз в год: 100 баз * 6 замен * 100 у.е. = 60,000 у.е. Плюс затраты на ремонт поддонов и очистку от подливов.
Теперь рассмотрим вариант с базами из высокопрочного чугуна (стоимость 140 у.е.), срок службы которых составляет 300 циклов. Парк из 100 баз служит 4 месяца. Затраты на закупку в год: 100 баз * 3 замены * 140 у.е. = 42,000 у.е. Экономия на закупке составляет 18,000 у.е. в год.
Но главная экономия скрыта в снижении брака. Улучшенный тепловой режим снижает количество слитков с поверхностными трещинами на 5%. При стоимости тонны стали 800 у.е. и объеме 1000 тонн в месяц, экономия составляет: 1000 т * 12 мес * 0.05 * 800 у.е. = 480,000 у.е. в год.
Даже если реальный эффект будет в 10 раз меньше из-за других факторов, экономия составит десятки тысяч у.е. Таким образом, переплата за качество базы окупается многократно. Менеджеры по закупкам, фокусирующиеся только на цене единицы товара, упускают из виду общую стоимость владения (TCO).
Кроме того, следует учитывать затраты на энергию. Базы с лучшей теплоотдачей позволяют сократить время остывания слитков перед выдачей в прокатный цех или на дальнейшую обработку. Это увеличивает оборачиваемость разливочного оборудования и снижает потребление энергии на подогрев слитков перед прокаткой.
Как выбрать производителя и избежать рисков при импорте
Рынок производителей баз изложниц фрагментирован. Есть крупные литейные заводы с полным циклом производства и мелкие мастерские, предлагающие низкие цены. В 2026 году глобальные цепочки поставок стабилизировались, но риски логистических задержек и таможенных ограничений остаются. Выбор правильного партнера — залог бесперебойной работы вашего предприятия.
Критерии оценки производителя:
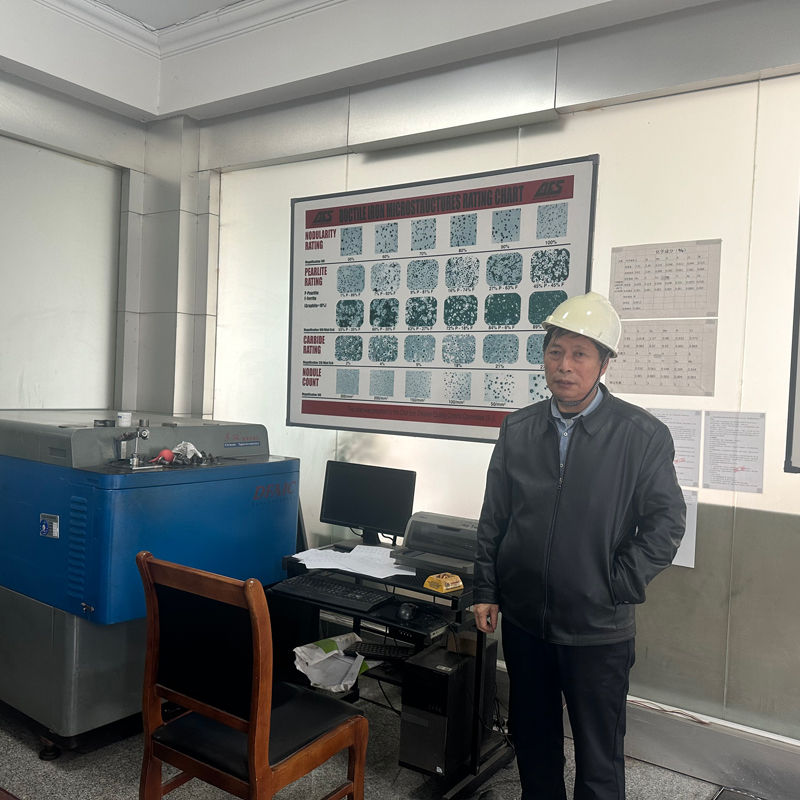
- Наличие собственной литейной мощности: Посредники не могут контролировать качество литья. Требуйте видео-тур по цеху или личный визит. Обратите внимание на наличие спектрометров для экспресс-анализа металла и оборудования для термообработки (печи нормализации и отпуска).
- Сертификация: Производитель должен иметь действующий сертификат ISO 9001. Для поставок в Россию и страны ЕАЭС обязательна сертификация по стандартам ЕАЭС (ТР ТС). Отсутствие документов приведет к проблемам на таможне и невозможности легальной эксплуатации.
- Опыт работы с аналогичными проектами: Запросите референс-лист. Свяжитесь с другими клиентами производителя. Спросите не о том, «все ли хорошо», а о том, «какие проблемы возникали и как они решались». Честный производитель признает наличие мелких недочетов, но расскажет, как он их исправил.
- Инженерная поддержка: Хороший поставщик не просто льет металл, а помогает оптимизировать конструкцию базы под ваши конкретные изложницы. Он может предложить усиление ребер жесткости или изменение конфигурации днища для улучшения теплоотвода.
- Логистика и упаковка: Базы изложницы — тяжелый и хрупкий груз. Неправильная упаковка приводит к сколам и трещинам при транспортировке. Уточните, использует ли производитель деревянные поддоны с фиксацией, металлические каркасы или другие средства защиты. Кто берет на себя риски повреждения в пути?
Один из наших клиентов столкнулся с проблемой массового разрушения баз после первой же плавки. Выяснилось, что производитель сэкономил на модификаторах при выплавке чугуна, что привело к образованию крупнозернистой структуры и снижению прочности. Поставщик отказался признавать брак, сославшись на «нарушение условий эксплуатации». Только независимая металлографическая экспертиза помогла доказать вину завода. Поэтому всегда предусматривайте пункт в договоре о праве на независимую экспертизу в случае возникновения споров.
При работе с международными поставщиками обращайте внимание на валютные риски и условия оплаты. В 2026 году наиболее безопасными являются аккредитивы или оплата части суммы после инспекции товара перед отгрузкой. Избегайте 100% предоплаты новым поставщикам.
Производственный потенциал: пример надежного партнера
Чтобы проиллюстрировать, каким должен быть современный завод-изготовитель, обратимся к опыту компании ООО «Циндао Юйян Механическое Литье» (также известной как Циндаоский станкостроительный завод № 3). Расположенная в стратегически важном логистическом узле — городе Циндао, всего в 8 км от международного аэропорта Лютин и рядом с автомагистралью G20, компания демонстрирует, как географическое преимущество сочетается с производственной мощью.
Основанная в 1985 году, компания прошла путь от небольшого предприятия до профессионального производителя с штатом более 280 сотрудников, включая сильную инженерную команду из 12 технических специалистов и двух старших инженеров. Такой кадровый потенциал позволяет не просто выполнять заказы, но и заниматься научными исследованиями и инновациями в области литья.
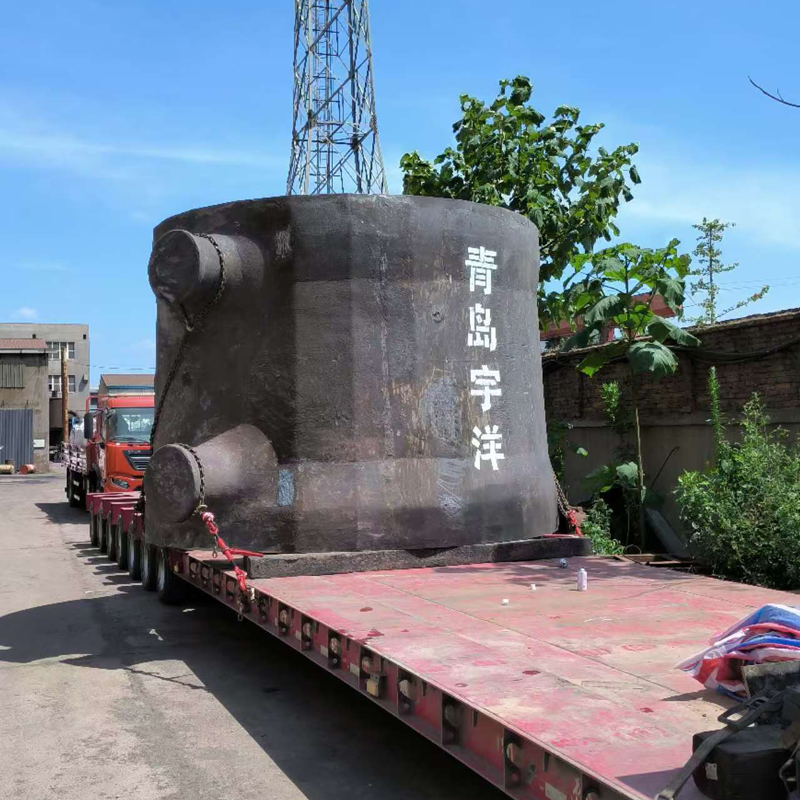
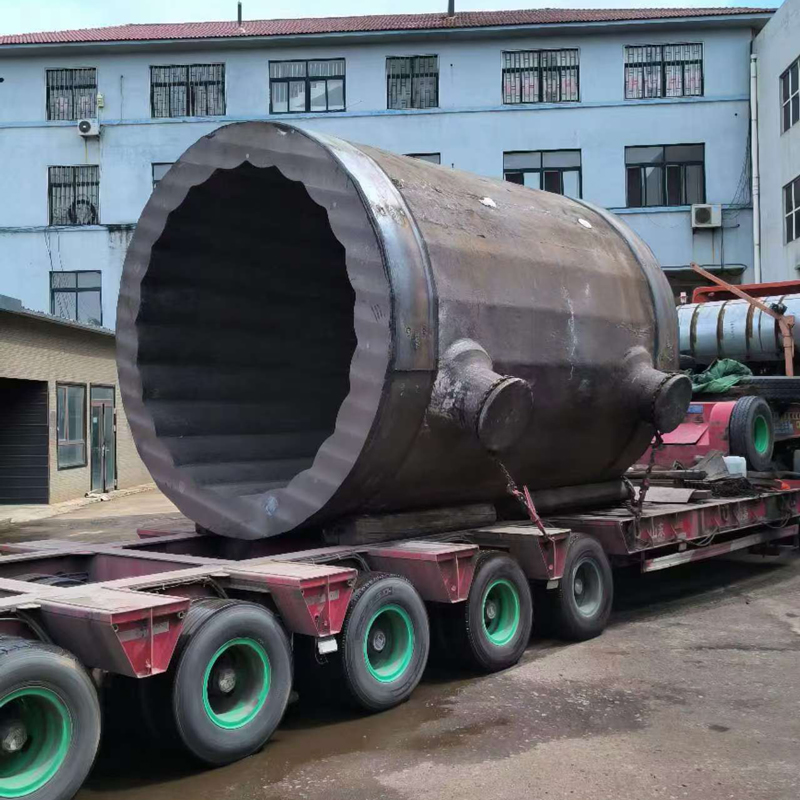
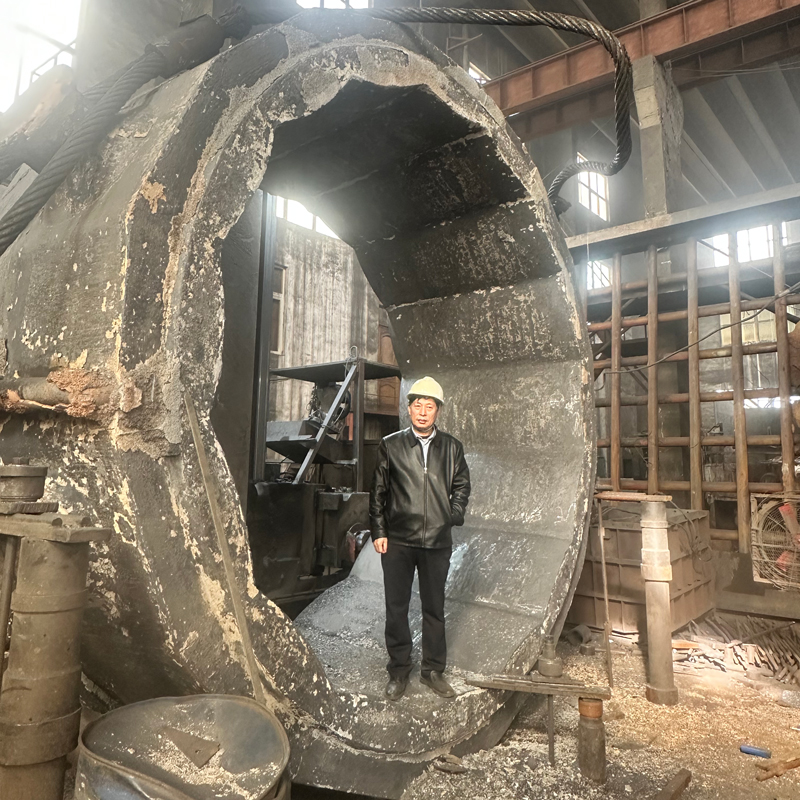
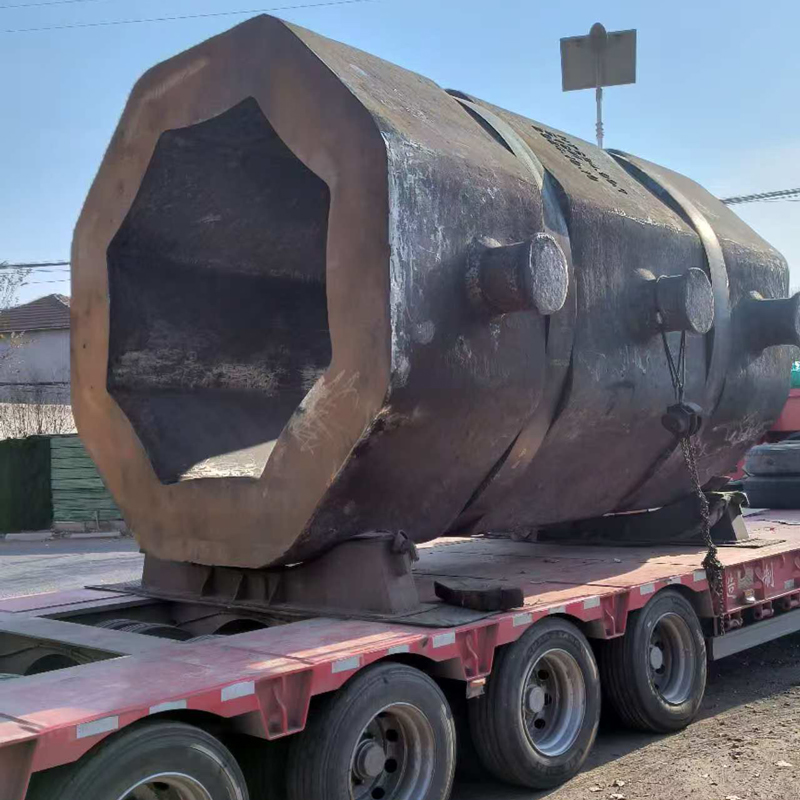
Ключевым фактором надежности является полный контроль производственного цикла. ООО «Циндао Юйян» осуществляет все этапы internally: от проектирования с использованием передовых CAD/CAM-технологий и изготовления моделей до литья, термообработки, механической обработки на центрах с ЧПУ и финальной сборки. Завод способен производить единичные отливки массой до 220 тонн, что критически важно для создания крупногабаритных баз изложниц и промежуточных трубопроводов, требующих высокой структурной целостности.
Специализация компании охватывает широкий спектр материалов: сталь, чугун, ковкий чугун, алюминий и медь. В контексте нашей темы особенно важно, что компания производит стальные изложницы специальной формы и плоские базы, строго следуя техническим требованиям заказчиков. Применение интеллектуальных систем управления термообработкой гарантирует, что каждая база получит необходимую микроструктуру для сопротивления термическим ударам.
Доверие к производителю подтверждается международными сертификатами IATF 16949:2016 и ISO 9001:2015, а также репутацией «образцового предприятия» с рейтингом AAA по кредитоспособности. Долгосрочные партнерства с металлургическими и машиностроительными гигантами Китая и зарубежных стран строятся на принципе «стремления к выживанию с надёжным качеством». Для покупателя это означает, что риск получения бракованной партии сводится к минимуму, а логистика благодаря развитой инфраструктуре Циндао остается оперативной и предсказуемой.
Эксплуатация и обслуживание: продлеваем жизнь базе
Даже самая качественная база изложницы выйдет из строя преждевременно, если нарушены правила эксплуатации. Мы выделили пять ключевых правил, соблюдение которых позволит максимально использовать ресурс изделия.
1. Предварительный нагрев. Холодная база при контакте с жидкой сталью испытывает колоссальный термический шок. Всегда предварительно нагревайте базы до температуры 150-200°C перед разливкой. Это снимает внутренние напряжения и улучшает условия кристаллизации. Используйте газовые горелки или специальные сушильные камеры.
2. Регулярная очистка. Нагар, окалина и остатки смазки создают теплоизоляционный слой, нарушающий теплоотвод. Очищайте базы после каждого цикла или группы циклов. Используйте пескоструйную обработку или механические щетки. Избегайте использования воды для охлаждения горячих баз — это гарантированный путь к образованию трещин.
3. Контроль геометрии. Периодически проверяйте плоскостность базы. Если обнаружена деформация, базу необходимо выправить или забраковать. Использование кривой базы приводит к перекосу изложницы и неравномерному износу.
4. Правильное нанесение смазки. Смазка наносится на изложницу, но ее излишки стекают на базу. Избыток смазки приводит к нагару и загрязнению. Дозируйте смазку точно согласно инструкции. Рассмотрите использование автоматических систем смазки для исключения человеческого фактора.
5. Хранение. Храните базы в сухом, защищенном от осадков месте. Влажность приводит к коррозии, которая снижает прочность поверхностного слоя. Укладывайте базы на ровные поддоны, избегая точечных нагрузок, которые могут вызвать изгиб.
Внедрение системы учета жизненного цикла каждой базы (например, с помощью RFID-меток) позволяет прогнозировать замену оборудования и планировать закупки заранее, избегая авралов и простоев.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) у заводов-производителей?
Большинство крупных литейных заводов устанавливают минимальный заказ на уровне 10-20 тонн или 50-100 штук, в зависимости от веса изделия. Это связано с затратами на подготовку формовочной оснастки и плавку. Однако некоторые производители готовы принять меньшие заказы по повышенной цене или при условии оплаты стоимости подготовки моделей. Для пробной партии можно договориться о поставке 10-20 штук, но это потребует индивидуальных переговоров.
Каков средний срок доставки баз изложниц из Китая или России?
Срок производства обычно составляет 20-30 дней после утверждения чертежей и получения аванса. Логистика зависит от направления. Доставка по России железнодорожным транспортом занимает 7-14 дней. Экспортные поставки в страны СНГ или Европу могут занимать от 3 до 6 недель с учетом таможенного оформления. В 2026 году логистические маршруты стабилизировались, но рекомендуется закладывать запас времени в 10-15% на непредвиденные задержки.
Можно ли ремонтировать треснувшие или деформированные базы?
Ремонт чугунных баз затруднен из-за плохой свариваемости чугуна. Сварка требует предварительного подогрева, специальных электродов и последующего медленного остывания, что экономически нецелесообразно для массовых изделий. Мелкие дефекты поверхности можно зашлифовать. Однако трещины и значительные деформации являются основанием для списания базы. Попытка эксплуатации отремонтированной базы несет риск аварии и разлива металла.
Какие документы необходимы для таможенной очистки?
Для импорта баз изложниц потребуется контракт, инвойс, упаковочный лист, коносамент (при морской перевозке) или CMR (при автоперевозке). Обязательно наличие сертификата происхождения (Form A или СТ-1) для получения льгот по пошлинам, если они предусмотрены торговыми соглашениями. Также нужны сертификаты соответствия техническим регламентам (ЕАЭС или CE), которые можно оформить на основании протоколов испытаний завода-изготовителя.
Влияет ли цвет базы на ее эксплуатационные характеристики?
Цвет сам по себе не влияет на физику процесса, но он является индикатором состояния поверхности. Новая база имеет темно-серый цвет чугуна. В процессе эксплуатации она покрывается окалиной и нагаром, становясь черной или коричневой. Если база приобретает синий или радужный оттенок, это свидетельствует о перегреве и изменении структуры металла, что требует проверки ее механических свойств. Регулярная очистка возвращает базе исходный вид.
Заключение: ваш следующий шаг к повышению эффективности
База изложницы для стальных слитков — это не расходный материал, а технологический инструмент, влияющий на качество всей партии металла. В 2026 году конкуренция на рынке стали требует максимального выхода годного продукта и минимизации простоев. Инвестиции в качественные базы от проверенного производителя окупаются за счет снижения брака, уменьшения затрат на ремонт и повышения производительности труда.
Не позволяйте экономии на мелочах ставить под угрозу основные производственные показатели. Оцените текущее состояние вашего парка баз, проведите аудит поставщиков и рассмотрите возможность перехода на более совершенные материалы и конструкции. Наши специалисты готовы провести бесплатный анализ ваших технических требований и предложить оптимальное решение, соответствующее вашему бюджету и производственным задачам.
Мы обеспечиваем полный цикл сопровождения: от консультации и разработки чертежей до доставки и постгарантийного обслуживания. Наши базы проходят строгий контроль качества на каждом этапе производства, что гарантирует их надежность в самых тяжелых условиях эксплуатации.
Свяжитесь с нами сегодня, чтобы получить индивидуальное коммерческое предложение и техническую консультацию. Давайте вместе повысим эффективность вашего металлургического производства.
купить базу изложницы для стальных слитков у надежного производителя — это выбор в пользу стабильности и качества.